
Contactgegevens
-
 Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
-
 86-135-64796935
Ontvang een offerte
Typische kosten van een spuitgietmatrijs: wat kopers moeten verwachten en waarom deze varieert
2026-08-20
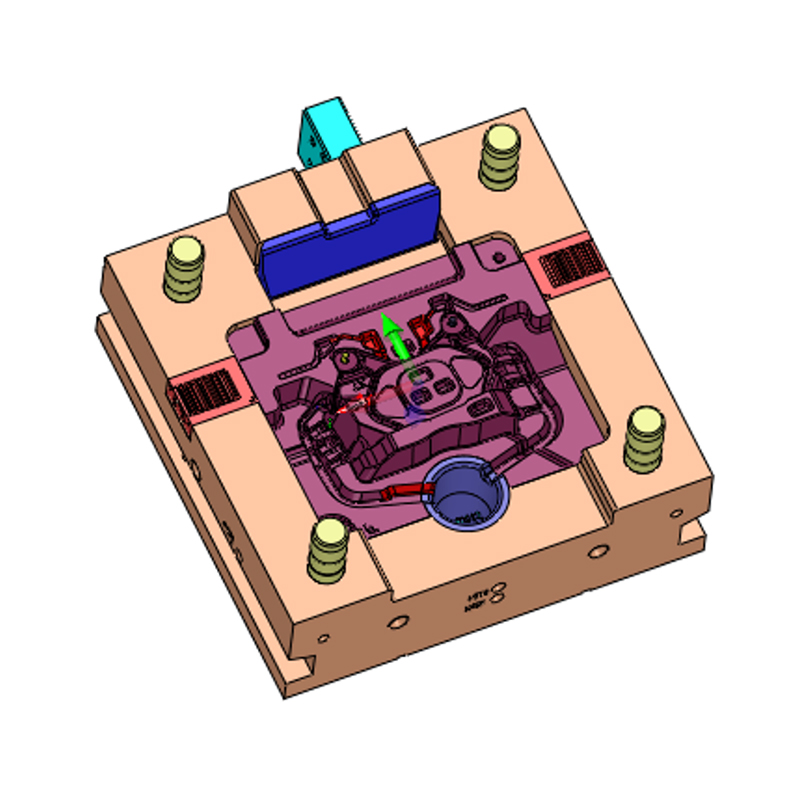
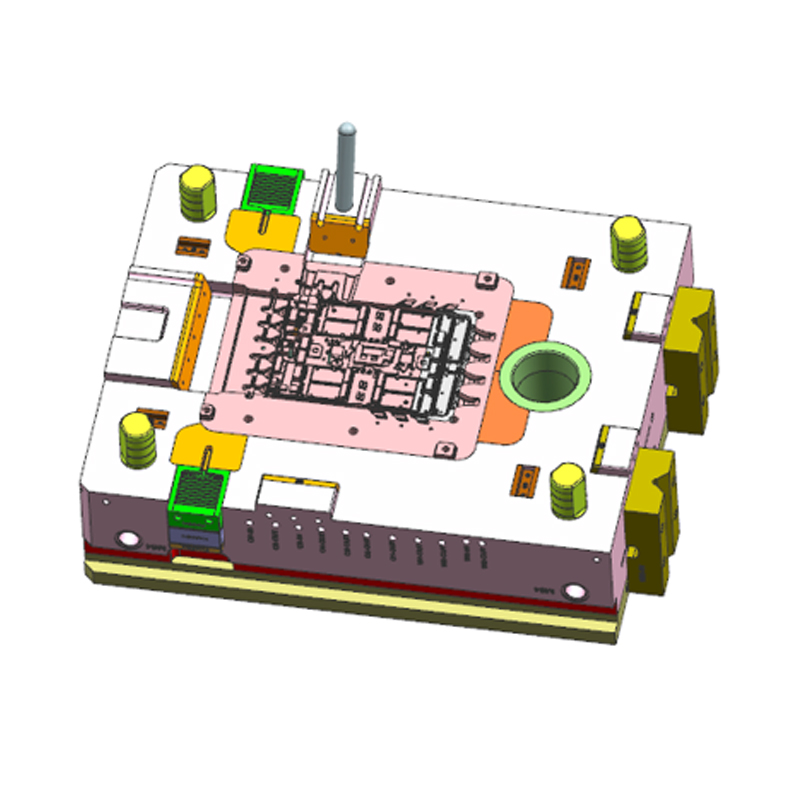
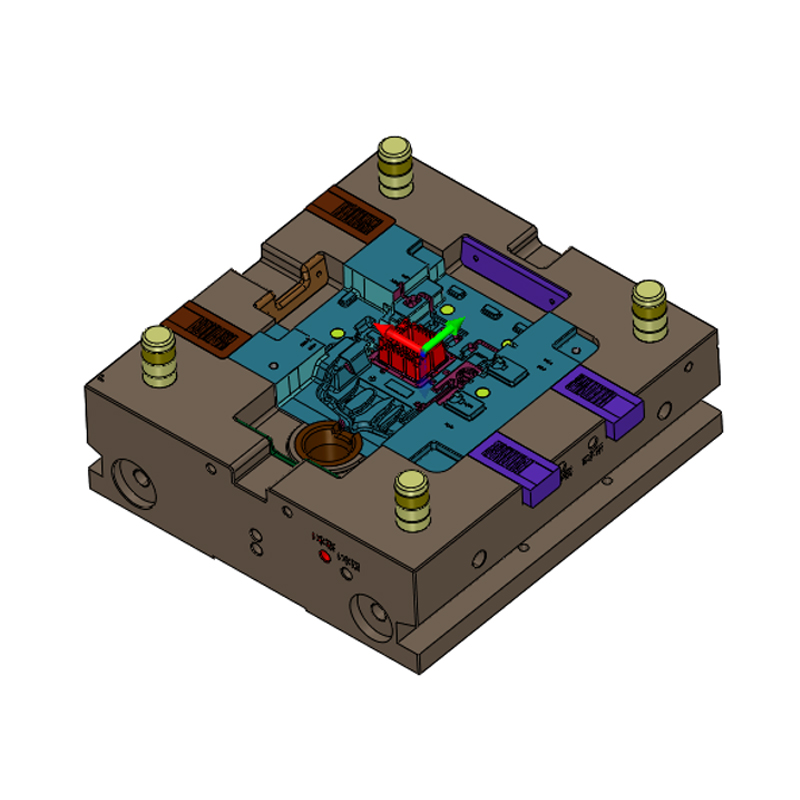
Stel u voor dat u een gegoten onderdeel aanschaft voor een nieuw auto-onderdeel. U stuurt hetzelfde CAD-bestand naar drie matrijzenleveranciers en hun offertes voor het gereedschap bedragen $ 8.500, $ 22.000 en $ 46.000. Welke heeft gelijk? De waarheid is dat geen van hen alleen op basis van het aantal kan worden beoordeeld. De typische kosten van een spuitgietmatrijs zijn een bereik en geen punt: eenvoudig gereedschap van zinklegering kan rond de $ 3.000 kosten, terwijl een complexe aluminium- of magnesiummatrijs met meerdere sledes, inzetstukken en interne koeling gemakkelijk $ 100.000 of meer kan bereiken.
De reden voor deze verspreiding is dat een spuitgietmatrijs een op maat gemaakt productieapparaat is en geen handelsartikel. De prijs weerspiegelt de geometrie van het onderdeel, de legering die wordt gegoten, het verwachte productievolume, het aantal holtes, de vereiste levensduur van het gereedschap en het niveau van procescontrole dat nodig is om aan nauwe toleranties te voldoen. In dit artikel wordt uitgelegd hoe de matrijskosten zijn gestructureerd, wat de cijfers omhoog of omlaag drijft, en hoe kopers realistisch kunnen budgetteren en kostbare fouten kunnen voorkomen.
Begrijpen hoe matrijsprijzen tot stand komen, is de eerste stap op weg naar een realistisch budget. Een mal van €5000 en een mal van €90.000 kunnen beide ‘spuitgietgereedschappen’ worden genoemd, maar ze zijn in vrijwel elk fysiek en technisch opzicht verschillend. Laten we de belangrijkste kostenfactoren op een rij zetten.
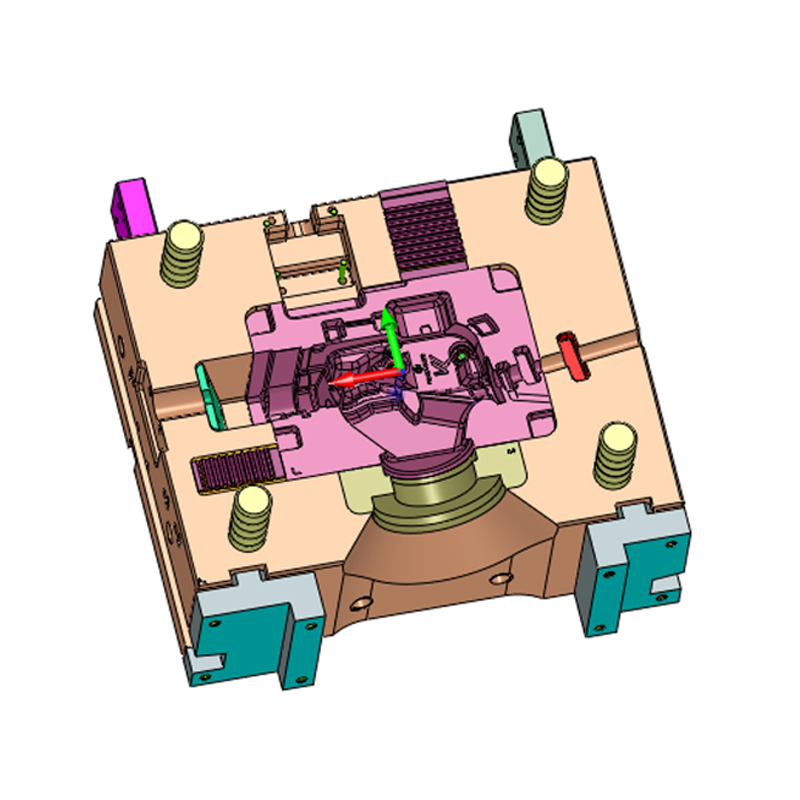
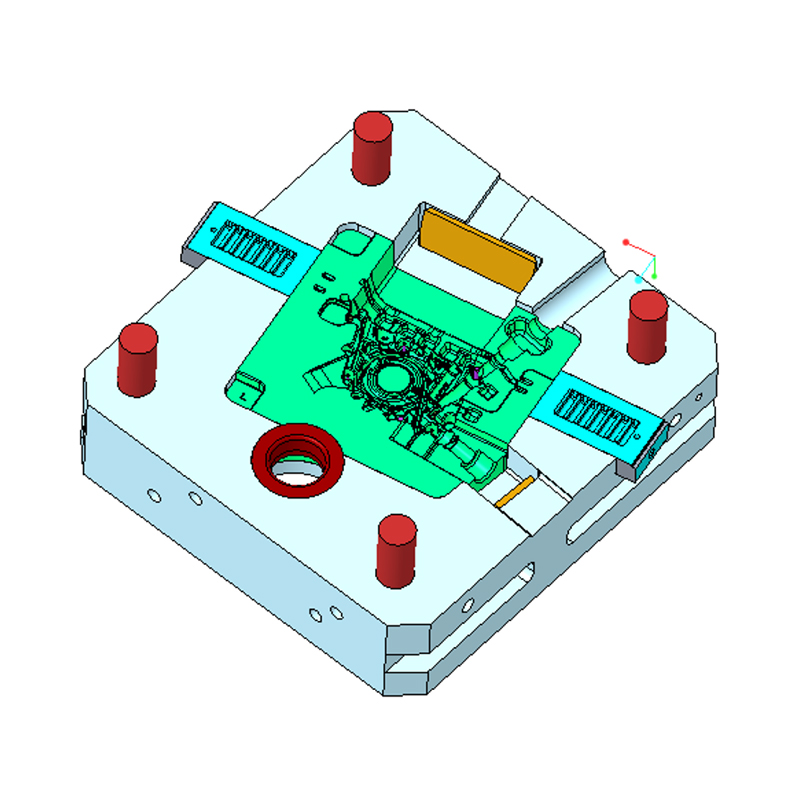
De fysieke grootte van de mal is de meest voor de hand liggende factor. Een kleine elektronische controllerbehuizing past mogelijk in een malbasis van 300 mm bij 300 mm, terwijl voor een volledige transmissiebehuizing of motorbehuizing een malbasis nodig kan zijn die meer dan 1.200 mm in één richting meet. Het staalvolume groeit met het kwadraat van de voetafdruk en ruwweg lineair met de dikte. Een grotere matrijs betekent meer matrijsstaal, meer bewerkingsuren, grotere CNC's en vaak een grotere spuitgietmachine voor bemonstering. Het is niet ongebruikelijk dat een kleine matrijs minder dan 300 kg weegt en een grote automatrijs meer dan 5 ton.
Voor een typisch product, zoals een autobeugel, kan de voetafdruk van de mal bescheiden zijn, maar voor structurele componenten zoals een schoktoren of een batterijbak kan de onderdelenomhulling alleen al de gereedschapskosten verdubbelen in vergelijking met een vergelijkbaar complex klein onderdeel. Kopers onderschatten vaak de impact van de totale afmetingen, omdat ze zich richten op het aantal functies in plaats van op de basisgrootte.
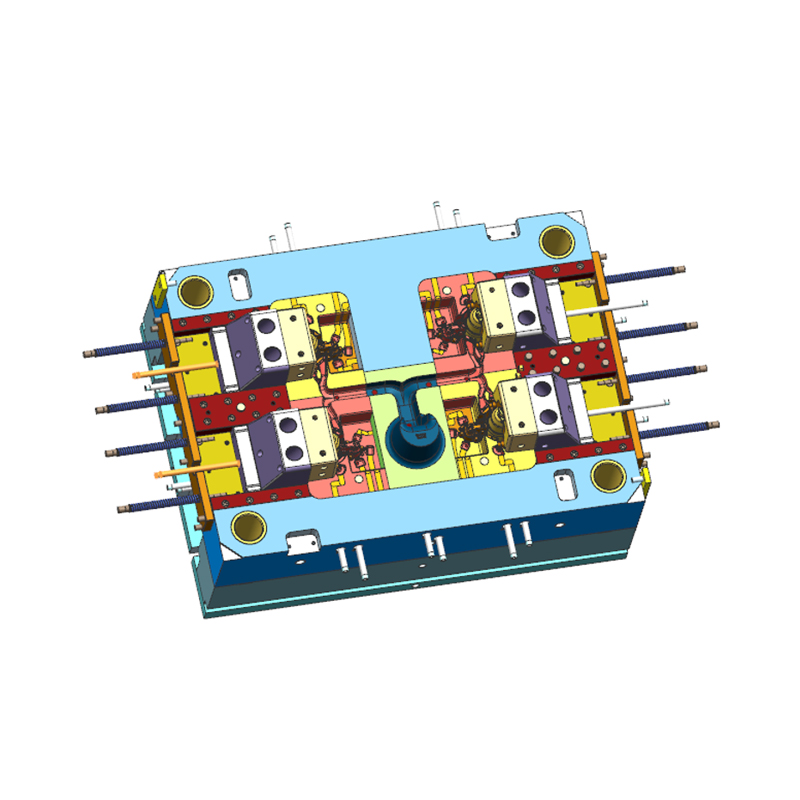
Het aantal caviteiten is een kernbeslissing bij elk matrijsproject. Een mal met één holte produceert één onderdeel per cyclus; een mal met twee holtes produceert er twee, en een mal met acht holtes kan er acht produceren als het runner- en poortsysteem zorgvuldig in evenwicht zijn. Elke extra holte vergroot de grootte van de matrijsbasis en het staalvolume, verdubbelt of verdrievoudigt de complexiteit van de bewerking en maakt het moeilijker om het koel- en vulontwerp te optimaliseren.
In praktische termen voegt het verplaatsen van één holte naar twee doorgaans 40% tot 60% toe aan de matrijskosten, en niet 100%, omdat sommige componenten zoals de matrijsbasis, de aanspuitbus en de uitwerpplaten worden gedeeld. De overgang van vier naar acht caviteiten is procentueel gezien echter minder efficiënt en kan 70% of meer toevoegen, omdat het gereedschap opnieuw moet worden ontworpen met een grotere voetafdruk en een complexer runnersysteem. Sommige zinken onderdelen met een hoog volume maken gebruik van multi-slider-gereedschappen met twaalf of meer holtes, en die mallen kunnen verrassend duur zijn vanwege de ingewikkelde schuifmechanismen en nauwkeurige uitlijningsvereisten.
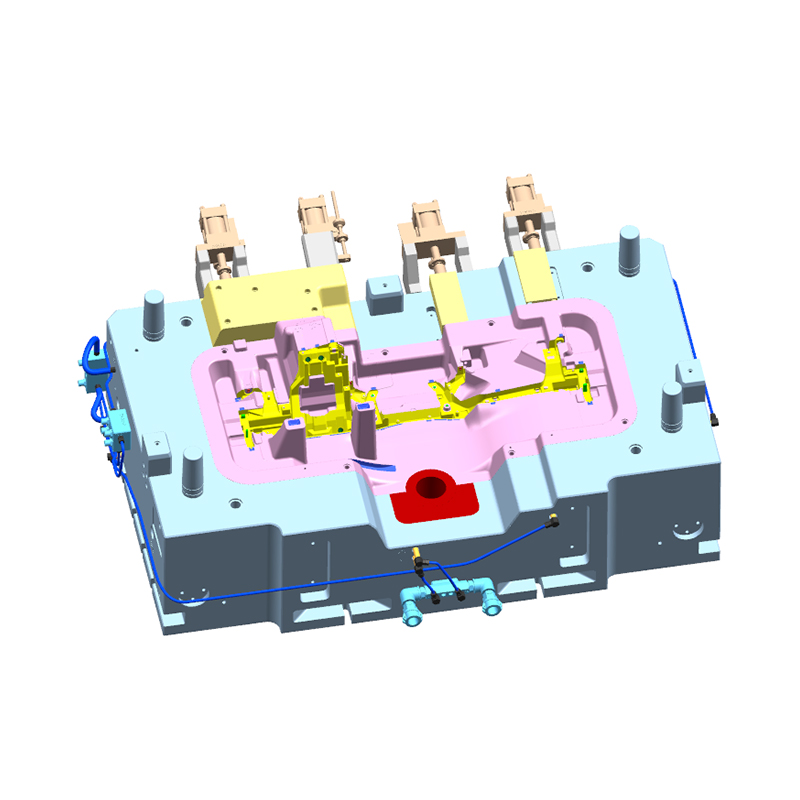
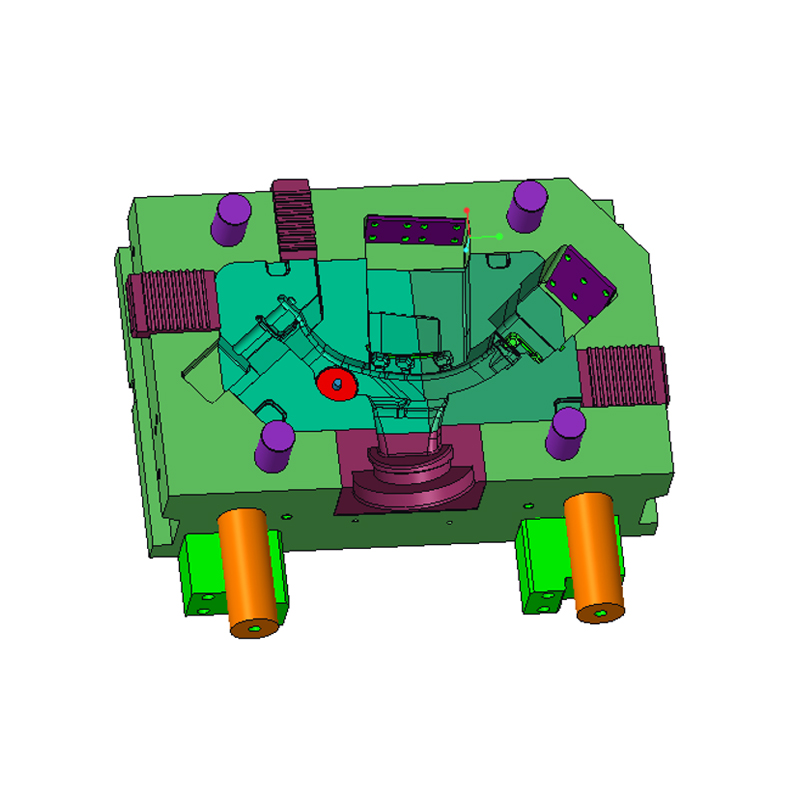
De geometrische complexiteit van het onderdeel bepaalt hoeveel bewegende elementen de mal moet bevatten. Voor een ondersnijding, een zijgat of een externe draad is een slede nodig (ook wel een zijwaartse kern genoemd). Elke slede voegt een gehard stalen inzetstuk, een sledelichaam, geleidepennen, schuine wiggen, hydraulische of mechanische bediening en extra waterleidingen toe. Een eenvoudige mal zonder glijbanen is het goedkoopste; een mal met vier grote hydraulische sleden kan alleen al in de schuifmechanismen $15.000 tot $40.000 kosten.
Kernen die interne holtes creëren, drijven ook de kosten op. Diepe kernen moeten intern worden gekoeld om krimpporositeit te voorkomen, wat het boren van lange waterkanalen vereist of het investeren in met additieven vervaardigde kerninzetstukken. Verwijderbare inzetstukken die kunnen worden verwisseld voor verschillende varianten van hetzelfde onderdeel voegen nog een extra kostenlaag toe, maar kunnen geld besparen als u meerdere vergelijkbare onderdeelnummers plant.
In onze eigen matrijzenmakerij zien we vaak een soortgelijk onderdeel met verschillende gatenpatronen. Eén klant kan kiezen voor een familiematrijs met verwisselbare inzetstukken voor drie varianten; de initiële investering is hoger, maar de kosten per onderdeelvariatie zijn lager. Een andere klant kan aandringen op drie speciale matrijzen, wat een hogere output oplevert, maar een veel hoger totaal gereedschapsbudget. Beide benaderingen zijn geldig en de juiste keuze hangt af van het jaarlijkse volume en de prijsstrategie.
Het materiaal dat voor de matrijskern en -holte wordt geselecteerd, is een belangrijk onderdeel. H13-gereedschapsstaal is het werkpaard voor het spuitgieten van aluminium en magnesium, maar premiumkwaliteiten zoals DAC55, SKD61 of geïmporteerde H13 met een strakkere zuiverheid en betere isotropie kosten meer per kilogram. De staalkosten bedragen vaak slechts 15% tot 25% van de totale matrijskosten, maar hebben toch een grote invloed op de standtijd en betrouwbaarheid.
Warmtebehandeling voegt nog een aanzienlijke lading toe. Vacuümharden, meerdere ontlaatcycli en spanningsverlichting zijn nodig om de vereiste hardheid te bereiken (meestal 44 tot 52 HRC voor H13) en om vervorming te minimaliseren. Na de warmtebehandeling vindt er gewoonlijk een nabewerking of elektrische ontladingsbewerking (EDM) plaats, waardoor de kosten verder stijgen. Sommige mallen met een hoge levensduur vereisen ook nitreren of een fysieke opdampcoating zoals TiAlN op de kern- en holteoppervlakken, wat $ 2.000 tot $ 8.000 toevoegt, afhankelijk van het oppervlak.
De beslissing om een goedkoper staal te gebruiken dat 50.000 schoten zou kunnen overleven, versus een premium kwaliteit die geschikt is voor 200.000 schoten, verandert de prijs vooraf dramatisch. Voor een prototype of preproductierun kan een goedkopere optie gerechtvaardigd zijn. Voor een langlopend autoprogramma is de hogere initiële investering vaak de meest economische keuze als je de totale kosten per goed onderdeel berekent.
De cyclustijd van het spuitgieten wordt grotendeels bepaald door koeling. Een mal met strategisch geplaatste waterleidingen verwijdert de warmte sneller, verkort de cyclustijd en verbetert de kwaliteit van de onderdelen door hete plekken en krimpscheuren te voorkomen. Het toevoegen van koelkanalen is echter niet eenvoudig. Voor rechte lijnen wordt diepgatboren gebruikt, maar voor gebogen kanalen is een machinaal bewerkt inzetstuk nodig dat vervolgens wordt afgedicht met pluggen of een vacuümgesoldeerde plaat.
Conformele koeling, waarbij inzetstukken in 3D worden geprint met complexe interne trajecten die de contour van het onderdeel volgen, wordt steeds populairder bij het spuitgieten van aluminiumlegeringen. Deze technologie kan de cyclustijd met 15% tot 30% verkorten, maar de productie van de wisselplaten is duur en vereist vaak een afzonderlijke verificatie van de levensduur. Een matrijs met een paar conformaal gekoelde inzetstukken kan 10% tot 20% meer kosten dan een conventioneel gekoelde matrijs, maar het rendement in productiviteit kan dat verschil binnen een paar maanden terugbetalen.
Koeling heeft ook invloed op het thermische vermoeiingsgedrag van de matrijs. Slechte koeling leidt tot vroegtijdige hittecontrole, waardoor de levensduur van de matrijs wordt verkort en de stilstandtijd voor onderhoud toeneemt. Investeren in een goed koelontwerp is een van de meest effectieve manieren om de totale eigendomskosten te verlagen, maar het is ook een van de eerste gebieden waarop een onervaren leverancier zal bezuinigen om de offerte te verlagen.
Kleinere toleranties vereisen een uitgebreidere bewerking, preciezer EDM en zorgvuldiger passen en spotten. Een typisch gegoten onderdeel kan worden gespecificeerd met een lineaire tolerantie van ±0,5 mm, maar veel automobieltoepassingen vereisen ±0,1 mm in kritieke gebieden. Het vasthouden van ±0,1 mm in een vormstaal dat uitzet en beweegt tijdens het proces vereist stevigere constructies, gedetailleerdere thermische analyses en aanvullende proefiteraties. Dit kan gemakkelijk 10% tot 30% aan de matrijskosten toevoegen.
Oppervlakteafwerking is een soortgelijke driver. Als het onderdeel een specifieke textuur nodig heeft voor de esthetiek of een spiegelglans om de wrijving in een glijdend onderdeel te verminderen, moet de mal dienovereenkomstig en soms selectief worden gepolijst. Textuuretsen op geselecteerde gebieden vereist maskering en voegt twee tot vier weken aan doorlooptijd toe, plus $2.000 tot $6.000 per groot gebied. Deze kosten zijn niet zichtbaar in het CAD-bestand als je alleen naar de geometrie kijkt, maar maken deel uit van de specificatie en moeten worden gedeclareerd in de offerteaanvraag.
Procesmobiliteit verandert ook de matrijsprijzen. Hoogvacuüm spuitgietmatrijzen vereisen extra afdichting, vacuümkanalen en een speciaal ontworpen spuitsysteem dat voorkomt dat lucht de holte binnendringt. Deze mallen zijn duurder om te bouwen en gevoeliger voor onderhoud, maar ze produceren poreusheidvrije structurele onderdelen zoals batterijbehuizingen of stuurcomponenten. De matrijs voor een vacuümspuitgietproject kan 15% tot 25% hoger zijn dan een conventionele matrijs voor een vergelijkbare geometrie.
Knijpgieten (of extrusiegieten) maakt gebruik van een langzamere vulfase en oefent hoge druk uit tijdens het stollen. De mal moet bestand zijn tegen hogere mechanische belastingen en wordt doorgaans gebouwd met robuustere staalprofielen en zwaardere geleidekolommen. De kostenpremie in vergelijking met standaard hogedrukspuitgieten is merkbaar, maar de resulterende onderdelen bieden een verbeterde rek en drukdichtheid.
Als leverancier die zowel hoogvacuüm- als persgietmatrijzen heeft gebouwd voor automotive toepassingen, kunnen wij bevestigen dat de proceskeuze vroeg moet worden gemaakt, voordat het matrijsontwerp begint. Het overstappen van een conventionele matrijs naar een vacuümmatrijs nadat de matrijs is gebouwd, is bijna net zo duur als het bouwen van een nieuwe matrijs.
Hoewel elk project uniek is, kunnen prijspatronen in de sector u een betrouwbaar beeld van de markt geven. De volgende bereiken zijn gebaseerd op de historische offertes die we in de markt zien en op onze eigen productie-ervaring, en mogen alleen worden gebruikt voor budgettering, niet als vaste offertes.
| Vormtype | Complexiteitsniveau | Typisch kostenbereik (USD) | Typisch aantal gaatjes |
|---|---|---|---|
| Vorm met hete kamer van zinklegering | Eenvoudig, klein onderdeel | $3.000 – $12.000 | 1 tot 4 |
| Vorm met hete kamer van zinklegering | Multi-slider, hoge complexiteit | $ 12.000 - $ 40.000 | 6 tot 16 |
| Vorm van aluminiumlegering | Eenvoudige, kleine behuizing | $ 5.000 – $ 25.000 | 1 |
| Vorm van aluminiumlegering | Gemiddelde complexiteit, gemiddelde omvang | $ 25.000 - $ 60.000 | 1 tot 2 |
| Vorm van aluminiumlegering | Groot, complex, met glijbanen en vacuüm | $60.000 – $120.000 | 1 |
| Vorm van magnesiumlegering | Eenvoudig tot middelmatig (stuurdelen, beugels) | $30.000 – $80.000 | 1 |
| Vorm van magnesiumlegering | Structureel, hoogvacuüm | $80.000 – $150.000 | 1 |
Deze bereiken gaan ervan uit dat de mal zal worden gebouwd met standaard H13 of gelijkwaardig staal en zal worden gebruikt voor een nominale productielevensduur van 80.000 tot 120.000 shots voor aluminium en iets lager voor magnesium. Als u 250.000 schoten of meer verwacht, voeg dan een premie toe voor staal van hogere kwaliteit, royalere koeling en oppervlaktebehandeling. Als u slechts 20.000 prototypes nodig heeft, kunt u mogelijk een mal van zachter staal aan de onderkant van het assortiment vinden.
Voor preproductieruns met een laag volume wordt soms een eenvoudiger mal, gebouwd met ongeharde wisselplaten of wisselplaten met een korte levensduur, aangeboden met een korting van 30%. Het nadeel is dat u het gereedschap na een paar duizend schoten mogelijk opnieuw moet opbouwen of repareren. In sommige gevallen is dat de juiste beslissing. In andere gevallen resulteert het in uitval en vertragingen die de besparingen teniet doen.
Als referentie kunt u onze eigen productlijn voor zinklegeringsgereedschappen overwegen. Een typisch 150t spuitgietmatrijs met hete kamer voor zinkonderdelen met een gematigd aantal holtes valt het bereik tussen $ 12.000 en $ 30.000, afhankelijk van de onderdeelgeometrie en de vereiste sledes. Dat soort gereedschap wordt vaak gebruikt voor sanitaire voorzieningen, slotbehuizingen en elektrische componenten. Ter vergelijking: een snelle zinkmal met meerdere schuifregelaars en 10 of meer holtes is een veel geavanceerder apparaat en is dienovereenkomstig geprijsd.
 Aangepaste 150T spuitgietmatrijsfabriek met hete kamer, fabrikanten - ook Ningbo NKT Ningbo NKT Tooling Co., Ltd. is China 150T Hot Chamber spuitgietmatrijsfabrikanten en aangepaste fabriek, details: De 150T Hot Chamber Di... Bekijk Product →
Wanneer een leverancier u een zescijferige offerte voor een spuitgietmatrijs stuurt, is het aantal de som van verschillende afzonderlijke werkpakketten. Als u weet wat ze inhouden, kunt u aanbiedingen vergelijken en verborgen kosten identificeren. Hier is de gebruikelijke verdeling.
Voordat er metaal wordt gesneden, analyseert het matrijsontwerpteam het onderdeel, simuleert het vullen en stelt het volledige gereedschapsontwerp op. Dit omvat de positie van de poort, de afmetingen van de runner, de overloopputten, de plaatsing van het koelkanaal, de lay-out van het uitwerpsysteem en de selectie van in de handel verkrijgbare componenten zoals uitwerppennen en aanspuitbussen. De engineeringskosten vertegenwoordigen doorgaans 5% tot 10% van de totale matrijskosten, maar een complexer onderdeel of een simulatiegestuurd ontwerp kan de kosten nog verder opdrijven. Als de leverancier een DFM-rapport (design for manufacturability) aanbiedt en modificatiesuggesties doet, worden die werkzaamheden in deze fase meegenomen.
Een goede ontwerper verwacht minimaal twee of drie ontwerpbeoordelingen met de klant. Elke wijziging aan de onderdeelgeometrie nadat het matrijsontwerp is begonnen, kan uren aan herontwerpwerk toevoegen. Daarom is de laatste gegevensvergrendeling van het onderdeel zo'n cruciale mijlpaal.
Elke mal bevat een basis, platen, geleidepennen, bussen, uitwerpplaten en een groot aantal standaardonderdelen. Deze zijn meestal afkomstig van gespecialiseerde leveranciers van matrijsbasissen. Voor een typische middelgrote spuitgietmatrijs van aluminium kost de basis met steunstructuren alleen al $2.000 tot $10.000, en die kosten verschijnen in sommige offertes als een afzonderlijk regelitem. Grotere basissen met zware steunpilaren en een royaal klemoppervlak kosten meer.
Het daadwerkelijke staal voor de kern en holte zijn afzonderlijke materiaalkosten. Bij een offerte ziet u het gewicht en de staalsoort. Houd er rekening mee dat het bewerkte staal slechts een klein deel van het uiteindelijke gewicht uitmaakt, omdat een groot blok wordt weggesneden om de vorm van het onderdeel te behouden. Die spaanafvoer wordt weerspiegeld in de bewerkingsuren, en niet alleen in het staalgewicht.
CNC-frezen, draaien, boren en draadtrekken vormen het grootste arbeids- en machinekostenelement. Een complexe 3D-holtevorm vereist vele uren 3-assig en 5-assig CNC-werk. Scherpe interne hoeken zijn afgewerkt met EDM, wat bewust langzamer en preciezer is. De gereedschapskosten worden bepaald door het oppervlak, de snedediepte en de vereiste afwerking. Grofweg kunnen machinale bewerking en EDM 40% tot 60% van de totale matrijsprijs uitmaken.
Dit is waar schaalvoordelen ontstaan in de matrijzenmakerij. Een leverancier met moderne hogesnelheidsbewerkingscentra en geautomatiseerde elektrodenproductie kan in minder tijd een nauwkeurigere matrijs produceren. Maar het uurtarief van een 5-assige freesmachine is hoog, dus een offerte met minder uren tegen een hoger tarief kan beter zijn dan een offerte met veel uren tegen een laag tarief. Als u de verschillen wilt begrijpen, bekijk dan het geciteerde procesplan nauwkeurig.
Na het bewerken wordt de mal gemonteerd. De kern- en holtehelften zijn op elkaar afgestemd, de schuiven zijn gemonteerd en het uitwerpsysteem is aangepast. Bij spotten wordt een markeermiddel op de contactoppervlakken aangebracht en de pasvorm aangepast om een uniform contact te garanderen. Dit kan dagen duren voor een complexe matrijs en is een van de meest vaardigheidsafhankelijke fasen van het maken van mallen. Werkbankwerk omvat ook polijsten, afronden van randen en installeren van waterfittingen.
De meeste matrijsoffertes omvatten een eerste proef op een spuitgietmachine. De leverancier kan een eigen machine gebruiken of een contract afsluiten met een nabijgelegen gieterij. De kosten van de aluminium- of zinklegering die in de proef wordt gebruikt, de energie, de bedieningstijd en het uurtarief van de spuitgietmachine zijn meestal inbegrepen. Als er meerdere monsterrondes nodig zijn, kunnen er extra kosten ontstaan. Een goed ontworpen matrijs met een betrouwbare leverancier heeft misschien maar twee of drie rondes nodig; een problematisch ontwerp heeft er misschien zes of meer nodig. Zorg ervoor dat in de offerte staat hoeveel proefritten inbegrepen zijn.
Tijdens de monsterfase meet de leverancier het onderdeel en controleert op krimp, porositeit en maatafwijkingen. Elke corrigerende iteratie vereist dat de matrijs wordt aangepast, soms door de holte machinaal te bewerken of inzetstukken toe te voegen, en dit moet in de projectplanning worden ingeprijsd.
Warmtebehandeling wordt soms apart vermeld van machinale bewerking, vooral als de leverancier gegloeid staal koopt en dit na de eerste voorbewerking hard maakt. Oppervlaktebehandelingen zoals nitreren, PVD-coating of een lossingsvriendelijke coating zijn extra. Deze behandelingen kunnen de levensduur van de schimmel verlengen en de lossing verbeteren, maar zijn niet altijd opgenomen in de basisofferte. Vraag om een regelitem om een verrassing aan het einde te voorkomen.
Professionele matrijsleveranciers leveren documentatie met materiaalcertificaten, warmtebehandelingsrapporten, CMM-inspectiegegevens en een onderhoudshandleiding. Voor autoprogramma's is deze documentatie verplicht volgens de PPAP-vereisten. De kosten voor het voorbereiden van deze documenten, het beheren van de projectplanning en het houden van beoordelingsgesprekken bedragen doorgaans een klein percentage van het totaal, maar in een gedetailleerde prijsopgave moeten deze worden vermeld. Een leverancier die transparant projectmanagement biedt met foto's en voortgangsrapportages is de paar duizend dollar waard die het kan opleveren.
Veel van de kosten die we hebben beschreven, worden sterk beïnvloed door beslissingen die worden genomen in de ontwerpfase van de onderdelen. Zelfs voordat u de offerteaanvraag verzendt, kunt u de matrijskosten bepalen door de onderdeelgeometrie te optimaliseren. Hier zijn de meest voorkomende ontwerpparameters en hun impact.
Diepgang is de tapsheid die aan verticale vlakken wordt toegevoegd, zodat het gietstuk kan worden uitgeworpen zonder te blijven plakken. Een trekhoek van 1° is typisch voor aluminium, hoewel 2° veiliger is voor diepere ribben en kernen. Als de diepgang te klein is, heeft de mal extra polijstwerk nodig en kan het onderdeel sleepsporen vertonen. Wat nog belangrijker is, is dat ribben zonder weerstand extra zijdelingse acties of extra bewerking vereisen, die beide de kosten verhogen. Het ontwerp vroegtijdig beoordelen is de goedkoopste manier om geld te besparen.
Plotselinge veranderingen in de wanddikte veroorzaken krimpholtes en porositeit. Het matrijsontwerp kan dit compenseren door inzetstukken en koeling toe te voegen, maar dat brengt kosten met zich mee. Een onderdeel met een uniforme wanddikte van 3 mm is veel gemakkelijker te vullen en af te koelen dan een onderdeel dat bij een nok van 2 mm naar 5 mm springt. Door de muren uniform te houden, is er minder interne koeling nodig en is het risico op hotspots kleiner.
Elke ondersnijding vereist een glijbaan. U kunt het aantal sledes verminderen door de richting van de scheidingslijn te veranderen of door een kenmerk te accepteren dat een secundaire bewerking vereist. Zo kan bijvoorbeeld een uitwendige schroefdraad voor een sensornaaf worden geboord na het gieten in plaats van op zijn plaats te worden gegoten, waardoor een roterende kern wordt vermeden. De extra bewerkingskosten zijn vaak lager dan de kosten van een complexe glijbaan in de mal.
Wanneer een ondersnijding onvermijdelijk is, is het de moeite waard om je af te vragen of deze kan worden gevormd met een losse kern die na elke slag handmatig wordt verwijderd. Dit is een goedkoop alternatief voor onderdelen met een laag volume, maar het vertraagt de cyclustijd en is mogelijk niet acceptabel voor de productie van grote volumes. Voor een auto-onderdeel met een groot volume is een hydraulische schuif de enige betrouwbare optie.
Hoe nauwer de tolerantie, hoe duurder de mal. U kunt kosten besparen door kritische afmetingen aan te geven die werkelijk ±0,1 mm nodig hebben en elders standaard spuitgiettoleranties toe te staan. De matrijzenbouwer kan dan de machinale aandacht concentreren daar waar het er toe doet. Te veel kopers passen zonder rechtvaardiging nauwe toleranties toe op elk kenmerk, en de matrijskosten stijgen bij elke afmetingsaanduiding.
Als het onderdeel een decoratief klasse-A-oppervlak heeft, moet de mal gepolijst worden tot een spiegelafwerking en vervolgens indien nodig getextureerd worden. Polijsten en etsen kan dagenlang specialistisch werk vergen. Een matte afwerking of een machinaal bewerkt oppervlak vereist daarentegen minder handmatig polijsten. Het kiezen van een gestructureerd gebied op slechts een klein paneel in plaats van het hele onderdeel is een andere manier om de kosten onder controle te houden.
Het ingieten van inzetstukken met schroefdraad of het gebruik van verwijderbare inzetpennen maakt het hanteren van de spuitgietcyclus complexer. De mal moet zo zijn ontworpen dat het inzetstuk tijdens het injecteren wordt geladen en vastgehouden, en het automatiseringssysteem moet het nauwkeurig plaatsen. Dit kan de matrijskosten met €5.000 tot €20.000 verhogen, afhankelijk van het aantal inzetstukken per cyclus. Het is vaak economischer om een eenvoudig gat in het onderdeel te gebruiken en een aparte tapbewerking voor de schroefdraad te gebruiken, tenzij het inzetstuk nodig is voor montagesterkte of afdichting.
Onze ervaring is dat het aanmoedigen van klanten om hun onderdeelontwerp te beoordelen aan de hand van deze criteria de totale matrijskosten vaak met 10% tot 25% verlaagt zonder de functie van het onderdeel te veranderen. De DFM-feedback van de matrijzenmaker is geen poging om het budget op te blazen; het is een directe route naar een zuiniger instrument.
De aanschafprijs van een spuitgietmatrijs is slechts het uitgangspunt. Gedurende de levensduur ervan geeft u geld uit aan onderhoud, reparaties, coatings en vervangende onderdelen. Het begrijpen van de verwachte levensduur van uw matrijs is essentieel voor het berekenen van de werkelijke kosten per onderdeel.
Van een standaard H13 aluminium spuitgietmatrijs wordt algemeen verwacht dat deze 80.000 tot 120.000 goede schoten produceert voordat de primaire slijtoppervlakken moeten worden vervangen. Dit nummer is geen garantie; het hangt af van de legeringstemperatuur, de injectiesnelheid, de thermische cycli en hoe goed het koelsysteem werkt. Een mal gebouwd met hoogwaardig staal en goede koeling kan 150.000 tot 200.000 schoten halen, terwijl gereedschap van lagere kwaliteit na 30.000 schoten hittecontrole kan vertonen.
Magnesiumlegeringen worden gegoten bij temperaturen die iets lager zijn dan die van aluminium, waardoor de levensduur van de mal vaak iets langer is als het proces goed wordt beheerd. Zinklegeringen zijn het gemakkelijkst in de mal, en zinkmatrijzen met hete kamer overschrijden vaak de 500.000 schoten omdat de bedrijfstemperatuur veel lager is. Dat is een reden waarom zinkgereedschap vaak wordt gebouwd met geharde wisselplaten die minder agressief worden behandeld dan aluminium gereedschap.
De belangrijkste fout bij spuitgietmatrijzen is hittecontrole, waarbij honderden thermische cycli een netwerk van kleine scheurtjes in het matrijsoppervlak veroorzaken. De scheuren veroorzaken oppervlaktedefecten in het gegoten onderdeel en veroorzaken uiteindelijk solderen of plakken. Regelmatig onderhoud, inclusief het polijsten van scheuren en het behandelen van het oppervlak, kan de levensduur van de mal verlengen. Aan elke reparatiecyclus zijn echter kosten verbonden en tijdens de reparatie moet de mal offline worden gehaald.
Het instellen van een onderhoudsbudget gelijk aan 5% tot 10% van de initiële matrijsprijs per jaar is een redelijke regel voor aluminium- en magnesiummatrijzen. Voor zink ligt dit aantal lager. Dit budget dekt nieuwe uitwerppennen (die verslijten), vervangende schuiven en opnieuw polijsten na een grote run. Als u een contract afsluit met de matrijzenmaker voor reparaties, moet u ook de logistiek plannen voor het terugsturen van de matrijs en de tijd waarin u geen onderdelen kunt produceren.
Sommige leveranciers bieden matrijsonderhoudsovereenkomsten aan. Na elke X duizend opnames wordt de mal teruggestuurd voor inspectie en voert de leverancier de voorgeschreven servicestappen uit tegen een vast bedrag. Dit beschermt uw investering en kan lange productiestops voorkomen. Deze afspraken zijn niet in elke markt gebruikelijk, maar zijn wel de moeite waard om te vragen als je een hoog jaarlijks volume verwacht.
De matrijskosten per onderdeel zijn afhankelijk van het totale aantal onderdelen dat u wilt produceren. Dit is de belangrijkste berekening bij een spuitgietproject. Hier is een eenvoudig voorbeeld.
Stel dat matrijsoptie A $ 20.000 kost en een onderdeel produceert in een cyclustijd van 30 seconden. Matrijsoptie B kost $ 40.000, maar produceert hetzelfde onderdeel in een cyclus van 22 seconden omdat het een betere koeling en een andere poortindeling heeft. De cyclustijdreductie bespaart 8 seconden per onderdeel. Ruim 100.000 schoten, dat is 800.000 seconden, ongeveer 222 uur machinetijd. Bij een machine-uurtarief van $80 bedraagt de besparing $17.760. In dit geval betaalt de duurdere matrijs het grootste deel van de extra €20.000 binnen datzelfde productievolume. Als het volume 500.000 shots bedraagt, is de extra investering triviaal vergeleken met de besparing.
Het tegendeel is ook waar. Een goedkopere matrijs met een kortere verwachte levensduur kan de juiste oplossing zijn als u voor een nicheproduct slechts 15.000 onderdelen nodig heeft. Afgeschreven over 15.000 onderdelen, kan een matrijs met een lange levensduur van $ 45.000 $ 3 per onderdeel toevoegen, terwijl een matrijs met een korte levensduur van $ 20.000 slechts $ 1,33 per onderdeel toevoegt. U kunt dan hogere kosten voor reserveonderdelen accepteren. De belangrijkste beslissingsfactor is het jaarlijkse volume en het vertrouwen in uw prognose.
Voer een eenvoudige break-even-analyse uit voordat u de matrijsspecificatie voltooit. Bereken de totale investering plus de kosten per onderdeel bij drie verschillende volumes: uw conservatief verwachte volume, uw basisvoorspelling en een hoog volume. Als het scenario met een hoog volume plausibel is, investeer dan in matrijzen met een langere levensduur. Als het conservatieve geval waarschijnlijk is, verlaag dan de initiële investering en verwacht dat u het gereedschap zult repareren of herbouwen.
Hetzelfde principe is van toepassing op het aantal caviteiten. Een mal met één holte kan $30.000 kosten, terwijl een mal met twee holtes $48.000 kan kosten. Het gereedschap met twee caviteiten heeft een 60% hogere investering, maar verdubbelt grofweg de output per uur. Bij een hoog volume rechtvaardigt de besparing op de cyclustijd gemakkelijk de extra €18.000. Bij een laag volume is de matrijs met één holte rationeler omdat de machinetijd minder een knelpunt is.
Voor een voorbeeld uit de praktijk uit ons productportfolio: een onderdeel als een Gegoten stuurbuis van magnesiumlegering is een typische structurele automobieltoepassing die consistente dimensionele stabiliteit vereist gedurende lange productieruns. In dat geval is een hogere initiële investering in hoogwaardig staal en verfijnde koeling vrijwel altijd de juiste beslissing, omdat het gereedschap jarenlang nauwe toleranties moet aanhouden zonder herhaalde lasreparaties.
 Aangepaste gegoten stuurbuisfabriek van magnesiumlegering, fabrikanten - Ningbo NK Ningbo NKT Tooling Co., Ltd. is China gegoten stuurbuisfabrikanten en aangepaste fabriek van magnesiumlegering, details: magnesiumlegering di ... Bekijk Product →
Het aanvragen van een matrijsofferte is niet zo eenvoudig als het versturen van een CAD-bestand en wachten op een nummer. Voor een betrouwbare offerte is een volledige specificatie vereist, en hoe meer tijd u besteedt aan het opstellen van die specificatie, hoe nauwkeuriger uw vergelijkingen zullen zijn.
Ontbrekende informatie is de meest voorkomende reden voor onnauwkeurige offertes. Als de leverancier het jaarlijkse volume niet kent, kan hij uitgaan van een hoger volume en een duurder stuk gereedschap ontwerpen dat u niet nodig heeft, of kan hij uitgaan van een laag volume en een kwetsbaar stuk gereedschap aanbieden. Als u geen melding maakt van een secundaire bewerking waarbij materiaal wordt verwijderd in de buurt van een belangrijk kerngat, kan het zijn dat de mal het gat niet in de juiste positie giet of een onnodige krimpholte vertoont.
Deze vragen onderscheiden een professionele leverancier van een makelaar. Een makelaar geeft de aanvraag vaak door aan een fabriek en kan op technische vragen slechts een vaag antwoord geven. Een echte matrijzenmaker kan direct antwoorden, een procesplan aanleveren en een voorbeeld laten zien van een soortgelijke matrijs.
Wees voorzichtig als een bestaande offerte veel lager is dan enig ander aanbod voor dezelfde matrijsspecificatie. Het verschil kan te wijten zijn aan het gebruik van ongehard staal voor de kern en de holte, minimale koelkanalen, geen EDM voor hoekdetails of een ongetest poortontwerp. Vraag de leverancier om de lagere prijs te rechtvaardigen met een gedetailleerd overzicht. Op dezelfde manier, als een offerte nauwelijks verandert wanneer u om een hogere verwachte levensduur van de matrijs vraagt, heeft de leverancier het ontwerp mogelijk niet aangepast om die levensduur te bereiken. Een realistische prijsopgave zal de toegenomen investeringen in staalkwaliteit en koeling weerspiegelen met een betekenisvolle prijsstijging.
Het is ook belangrijk om de werkelijke productiecapaciteit van de leverancier te verifiëren. Als u inkoopt bij een buitenlandse leverancier, vraag dan om recente foto's van de bewerkingsvloer en een videogesprek om te zien hoe de matrijs wordt gebouwd. Het locatieprofiel van ons bedrijf toont bijvoorbeeld een moderne fabriek met 6.000 vierkante meter productieruimte en ruim 80 medewerkers, wat overeenkomt met een serieuze matrijzenmaker. Maar u moet ook bevestigen welke specifieke machines beschikbaar zijn voor uw project. Niet elke fabriek met een CNC-machine kan een grote complexe matrijs bouwen.
Het kiezen van de laagste matrijsofferte kan verleidelijk zijn, maar de matrijs is het product dat vorm geeft aan elk onderdeel dat u de komende jaren gaat verkopen. De kostenverschillen tussen leveranciers zijn niet slechts een opslag; ze weerspiegelen de technische diepgang, productiecapaciteit, kwaliteitssystemen en de bereidheid om de matrijs na levering te ondersteunen.
Een ervaren matrijzenmaker zoals Ningbo NKT Tooling Co., Ltd. brengt meer dan machinale vaardigheden met zich mee. We brengen een geschiedenis mee die begint met een speciale ontwerpstudio voor spuitgietmatrijzen in 2009, gevolgd door jaren van het bouwen van gereedschappen van zink en aluminium, en vervolgens uitbreidt naar auto-onderdelen van magnesiumlegeringen en hoogvacuümmatrijzen in 2016. Die tijdlijn betekent dat we de uitdagingen van dunwandige structurele componenten en stuuronderdelen met nauwe toleranties hebben doorstaan. We weten waarom een matrijs faalt en hoe we tegen dat falen kunnen ontwerpen.
Deze ervaring vertaalt zich direct in de matrijskosten in de ontwerpfase. We kunnen een poortlocatie voorstellen die de laslijnen vermindert, of een koelkanaalopstelling die de cyclustijd met 15% verkort, of een schuifontwerp dat robuuster en gemakkelijker te onderhouden is. Deze suggesties zijn niet gratis, maar verlagen wel de kosten per onderdeel en het risico op stilstand.
Kwaliteitssystemen zijn ook van belang. We zijn in het bezit van de ISO9001-certificering, die voor het eerst werd behaald in 2011. Een formeel kwaliteitssysteem creëert een gedisciplineerd proces voor ontwerpbeoordelingen, materiaalinspectie, meting tijdens het proces en uiteindelijke validatie. Voor klanten in de automobielsector is consistente documentatie essentieel. Een leverancier zonder gedocumenteerd kwaliteitssysteem kan nog steeds een goede matrijs produceren, maar het proces is niet herhaalbaar en de kans op een verborgen defect is groter.
Wanneer u een leverancier evalueert, houd dan rekening met de gehele waardestroom. Ontvangt u een uitgebreid DFM-rapport? Zal de leverancier stromingssimulatie gebruiken om het vullen en stollen te onderzoeken? Zullen ze een hoogvacuümmatrijs maken met dezelfde aandacht voor afdichting als geometrie? Deze mogelijkheden worden steeds vaker standaard bij het gieten van aluminium in de auto-industrie. Bijvoorbeeld, een Gegoten beugel van aluminiumlegering is een structureel onderdeel dat een hoge sterkte en lage porositeit vereist. Een leverancier die honderden soortgelijke beugels heeft gebouwd, kent de ideale runnerverhouding en de voorzorgsmaatregelen voor krimpbeheersing.
 Aangepaste gegoten beugelfabriek van aluminiumlegering, fabrikanten - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. is China gegoten beugelfabrikanten van aluminiumlegeringen en aangepaste fabriek, details: de ADC12 aluminiumlegering ... Bekijk Product →
Op onze productievloer voeren we het volledige scala aan werkzaamheden uit: conventionele, hoogvacuüm- en persgietmatrijzen, maar ook zinkgereedschappen met hete kamer en multi-slidermachines. We behouden ook onze blik op het bredere productieproces. Een matrijs voor een motorhuis moet bijvoorbeeld samenwerken met het automatisch inbrengen van koelinzetstukken en de daaropvolgende bewerking. Als de matrijzenmaker deze vervolgstappen begrijpt, kan hij voorkomen dat er functies worden gecreëerd die de montage bemoeilijken.
Wanneer u matrijsleveranciers vergelijkt, vraag dan om casestudy's van onderdelen met een vergelijkbare schaal en complexiteit. Beoordeel een portfolio niet alleen op de mooie vormdelen. Vraag naar de eerste beproevingen, uitdagingen en hoe ze onverwachte problemen met porositeit of afmetingen hebben opgelost. De antwoorden vertellen u meer over de leverancier dan het nummer op de offerte.
Bedenk ten slotte dat een mal een kapitaalinvestering is. Een goedgebouwde mal kan voor meerdere jaren of zelfs tientallen jaren worden gerepareerd, aangepast en hergebruikt in het geval van zinkgereedschap. Een slecht gebouwde matrijs kan uw productieschema onder druk zetten en uw klantrelatie beschadigen. De werkelijke kosten van een spuitgietmatrijs omvatten de verstoringen, vertragingen en uitval die het gevolg kunnen zijn van een te vroeg genomen kostenbesparende beslissing.
Samenvattend is er geen eenduidig antwoord op de vraag: “Wat zijn de typische kosten van een spuitgietmatrijs?” Het enige eerlijke antwoord is dat dit afhangt van het onderdeel, de legering, het productievolume en de specificatie. Een eenvoudige zinkmatrijs met hete kamer kan worden geproduceerd voor minder dan $ 10.000, terwijl een grote aluminium matrijs met meerdere glijbanen en vacuümondersteuning meer dan $ 100.000 kan kosten. Het budget mag echter niet worden vastgesteld voordat een behoorlijke technische beoordeling van het onderdeel is voltooid.
Begin met een duidelijk inzicht in uw jaarlijkse volume en vereiste levensduur van de mal. Schakel vervolgens een leverancier in die uw aannames ter discussie stelt met een gedetailleerd DFM- en kostenoverzicht. Als u een onderdeel voor automobieltoepassingen aanschaft, zoek dan naar een partner die bewezen ervaring heeft met zowel conventionele als geavanceerde processen, en die de afwegingen tussen initiële kosten en productiviteit op de lange termijn kan uitleggen. Een iets hogere matrijsinvestering is vaak gerechtvaardigd als deze kortere cyclustijden, lagere porositeit en minder defecten mogelijk maakt. En als u het niet zeker weet, vraag dan de leverancier om u door een soortgelijk geval te leiden, zoals het toepassing van spuitgieten van aluminiumlegeringen in auto-onderdelen , wat illustreert hoe ontwerp- en proceskeuzes uiteindelijk de prijs bepalen die u betaalt.
Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
86-135-64796935
Auteursrecht © Ningbo NKT Tooling Co., Ltd. Alle rechten voorbehouden.

