
Contactgegevens
-
 Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
-
 86-135-64796935
Ontvang een offerte
Typische kosten voor spuitgietmatrijzen: prijsklassen, kostenfactoren en hoe offertes worden berekend
2026-08-13
Een klein spuitgietgereedschap van zinklegering voor een eenvoudig onderdeel kan ongeveer 3.000 tot 8.000 dollar kosten. Een middelgrote aluminium mal met twee holtes en basiswaterkoeling levert doorgaans tussen de $15.000 en $50.000 op. Een grote structurele mal voor auto's of nieuwe energievoertuigen, van het type dat wordt gebruikt voor een motorhuis, transmissiekast of accubak, kan snel de $100.000 overschrijden, en versies met grote schuifsystemen en conforme koeling worden boven de $300.000 geciteerd. Het meest bruikbare antwoord op de vraag is daarom niet één getal maar een band. Reken op $3.000 aan de lage kant, $20.000 tot $60.000 voor de meeste aluminium productiegereedschappen, en aanzienlijk meer voor complexe automatrijzen. In dit artikel wordt uitgelegd wat een offerte van de onderkant van de band naar de top brengt, waarom het bereik bestaat en hoe leveranciers het aantal dat u ontvangt feitelijk berekenen.
Een spuitgietmatrijs is geen catalogusproduct. Het is een op maat gemaakt precisiegereedschap dat begint met een reeks onderdeeltekeningen van de klant, wordt vervaardigd uit gesmede stalen blokken en wordt afgestemd via proefopnamen totdat onderdelen binnen de specificaties worden geproduceerd. Omdat de geometrie, legering, productievolume, vereisten voor oppervlakteafwerking en kwaliteitsverwachtingen bij elk project veranderen, verandert de prijs van de matrijs mee. Leveranciers trekken geen prijs uit een lijst; ze citeren het uit een structurele analyse van het onderdeel en het productieprogramma erachter.
De geometrie van het onderdeel bepaalt de buitenafmetingen van de mal, het aantal glijbanen en kernen, de diepte en vorm van de holte, de positie van de poort en de complexiteit van de koelkanalen. Een plat, doosvormig onderdeel met open zijkanten is een van de goedkoopste dingen om te bewerken. Een gesloten behuizing met interne ribben, nokken, gaten loodrecht op de scheidingslijn en ondersnijdingen waarvoor bewegende schuiven nodig zijn, kost vele malen meer. Het staalvolume, de bewerkingstijd en het risico op gietfouten nemen allemaal toe naarmate de geometrie moeilijker wordt, en leveranciers verwerken dat in de offerte.
Het helpt om de mal zelf te scheiden van de onderdelen die hij produceert. De matrijs is een kapitaaluitgaven die één keer wordt betaald en vervolgens wordt afgeschreven over de levensduur van de productierun. De eenheidsprijs van het gegoten onderdeel weerspiegelt de cyclustijd, het materiaal, de arbeid en de overhead, maar niet de volledige kosten van het gereedschap. Kopers die matrijsoffertes vergelijken zonder ook de onderdeelprijs, het geplande volume en de standtijd te vergelijken, zullen de verkeerde conclusies trekken. Een goedkope matrijs die regelmatig moet worden gerepareerd of inconsistente onderdelen produceert, kan de totale kosten dramatisch verhogen. De werkelijke waarde van de mal wordt gemeten in shots, niet op de oorspronkelijke factuur.
Om te begrijpen waarom offertes verschillen, helpt het om te weten waar de leverancier voor moet betalen. Een matrijsofferte is opgebouwd uit vijf hoofdblokken: engineering, staal, bewerking, standaardcomponenten en bemonstering. Elk blok heeft zijn eigen kostenstructuur en risicoprofiel.
De engineeringfase omvat het ontwerp van de poort en runner, koelberekening, diepganganalyse, krimpcompensatie en een matrijsstroomsimulatie voor veeleisende onderdelen. Bij een complex autogietstuk definieert de ontwerper ook de schuifbedieningsmethode, de uitwerpvolgorde en de thermische balans van de mal. Ontwerpen kost uren, en die uren worden in rekening gebracht. Bij eenvoudige matrijzen kan engineering 5 tot 10 procent van de offerte uitmaken; op complexe dunwandige auto-onderdelen met nauwe toleranties kan dit aandeel oplopen tot 15 procent of meer. Engineering brengt ook verborgen risico's met zich mee: een matrijs die slecht is ontworpen, kan na de eerste proef opnieuw moeten worden bewerkt. Daarom investeren ervaren leveranciers in simulatie in plaats van in giswerk.
Vormstaal is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
De holte wordt gevormd door CNC-frezen en vervolgens afgewerkt door EDM of draadsnijden voor scherpe hoeken en diepe details. De benodigde tijd is afhankelijk van het te snijden oppervlak, de hardheid van het staal en de aan te houden tolerantie. Staalsoorten met een hoge hardheid snijden langzamer en dragen meer gereedschap. Polijsten, als een hoogglanzende oppervlakteafwerking op het gietstuk vereist is, voegt handwerk toe. Bewerking is doorgaans het duurste blok in de offerte, soms 30 tot 40 procent van het totaal.
Glijbanen, kernen, uitwerppennen, geleidingspilaren, wateraansluitingen en het scheidingsvlak moeten allemaal gemonteerd en uitgelijnd zijn. De matrijs moet met de juiste sluitdruk op de injectiemachine sluiten en de helften moeten gelijkmatig in elkaar passen zodat er geen flits ontstaat. Het passen is een ambachtelijk proces. Het vereist bekwame gereedschapsmakers, en het is moeilijk in een schema te comprimeren.
De meeste leveranciers nemen twee of drie proefronden mee in de offerte. De mal wordt op een echte spuitgietmachine gemonteerd, er worden proefopnames gemaakt, de onderdelen worden gemeten en correcties worden aangebracht. Materiaal wordt verbruikt, machinetijd wordt gehuurd en ingenieurs analyseren de resultaten. Als uit de proef een maatprobleem of een probleem met het vulpatroon blijkt, gaat de mal terug naar de winkel voor aanpassing. Sommige leveranciers vermelden proefversies als optionele regel; anderen nemen ze mee in het totaal. Controleer altijd wat er in het nummer staat.
Engineering, staal, bewerking en monstername verklaren wat er in een offerte zit, maar vier specifieke ontwerp- en productiebeslissingen domineren de uiteindelijke prijs. In volgorde van impact zijn dit de complexiteit van de onderdelen, het aantal holtes, de matrijsgrootte en het ontwerp van het koelsysteem.
Complexiteit is de klassieke prijsvermenigvuldiger. Bedenk wat er gebeurt als een onderdeel een ondersnijding heeft, een kenmerk dat directe uitworp uit de mal verhindert. De ondersnijding dwingt de ontwerper om een schuif- of opvouwbare kern toe te voegen die beweegt met hydraulische of mechanische bediening. Eén dia voegt duizenden dollars toe aan de mal, plus een onderhoudspunt voor de hele levensduur van het gereedschap. Twee dia's kunnen tienduizenden toevoegen. Interne schroefdraad, klikhaken en schuine kenmerken voegen nog meer gereedschap toe. Elke eigenschap die de uitwerprichting bemoeilijkt, vergroot het aantal bewegende delen in de matrijs, de bewerkingstijd en het risico op falen boven de 100.000 schoten.
Aan de andere kant voegen kenmerken die aansluiten bij de scheidingslijn weinig kosten toe. Diepgangshoeken, royale radiussen en uniforme wanddikte vereisen geen extra mechanismen. De onderdeelontwerper heeft meer invloed op de matrijskosten dan de matrijzenmaker. Een goede leverancier of een goede ontwerp-voor-maakbaarheidsbeoordeling kan de kostenverhogende kenmerken identificeren voordat er staal wordt gesneden.
Het aantal caviteiten bepaalt hoeveel onderdelen er per opname worden geproduceerd. Eén holte levert één deel per cyclus op; twee holtes leveren er twee op; vier leveren vier op. Meer holtes verhogen de matrijsprijs omdat het bewerkingsvolume en de staalgrootte groeien, maar ze verlagen de kosten per eenheid wanneer het ordervolume hoog is. Een mal met twee holtes kan 60 tot 80 procent meer kosten dan dezelfde mal met een enkele holte, en niet het dubbele, omdat de basis en het klemsysteem worden gedeeld. Leveranciers berekenen het optimale aantal caviteiten op basis van het jaarlijkse productiedoel, de machinecapaciteit en het gewicht van de onderdelen. Als u slechts 20.000 onderdelen per jaar nodig heeft, is een matrijs met één caviteit meestal de rationele keuze. Als je er 500.000 nodig hebt, gaat dezelfde logica richting twee of vier holtes.
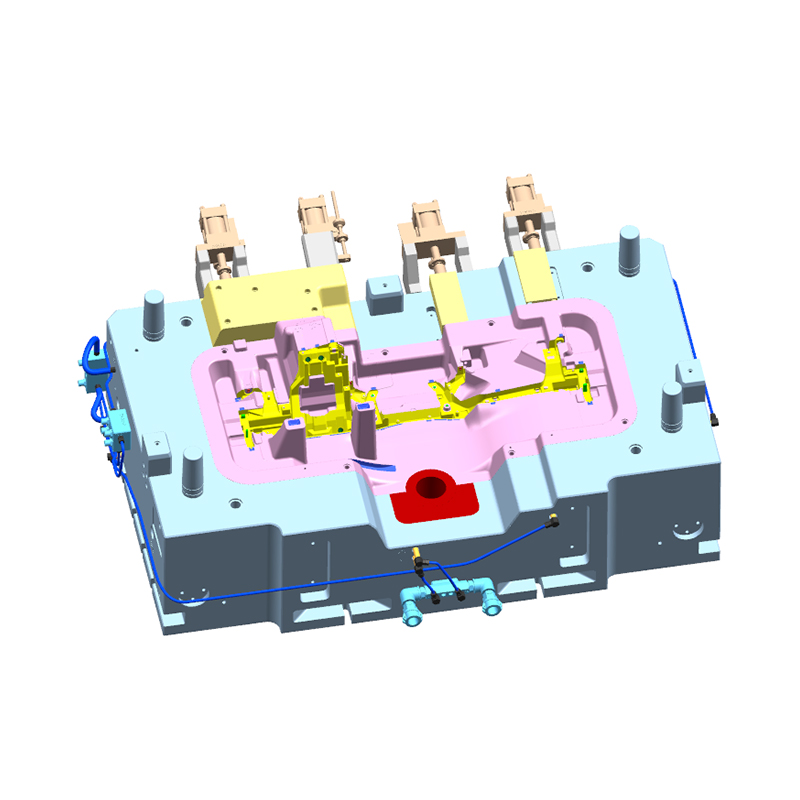
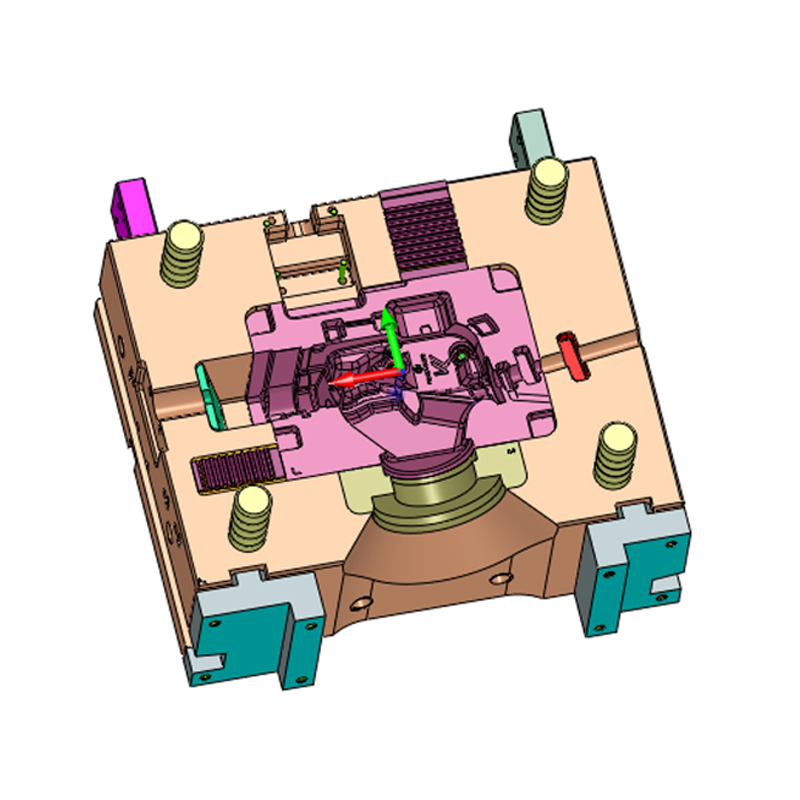
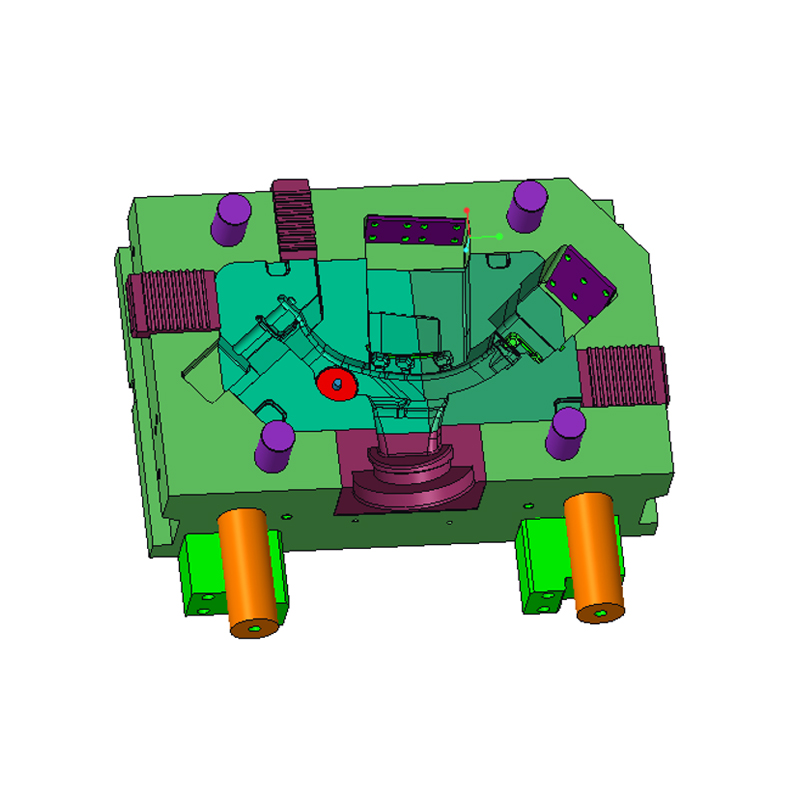
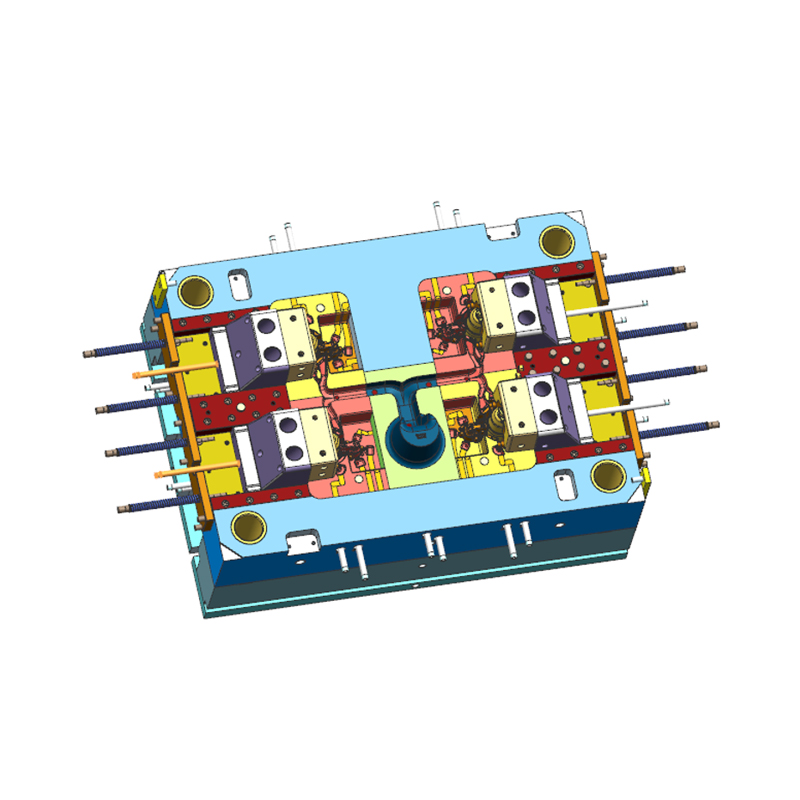
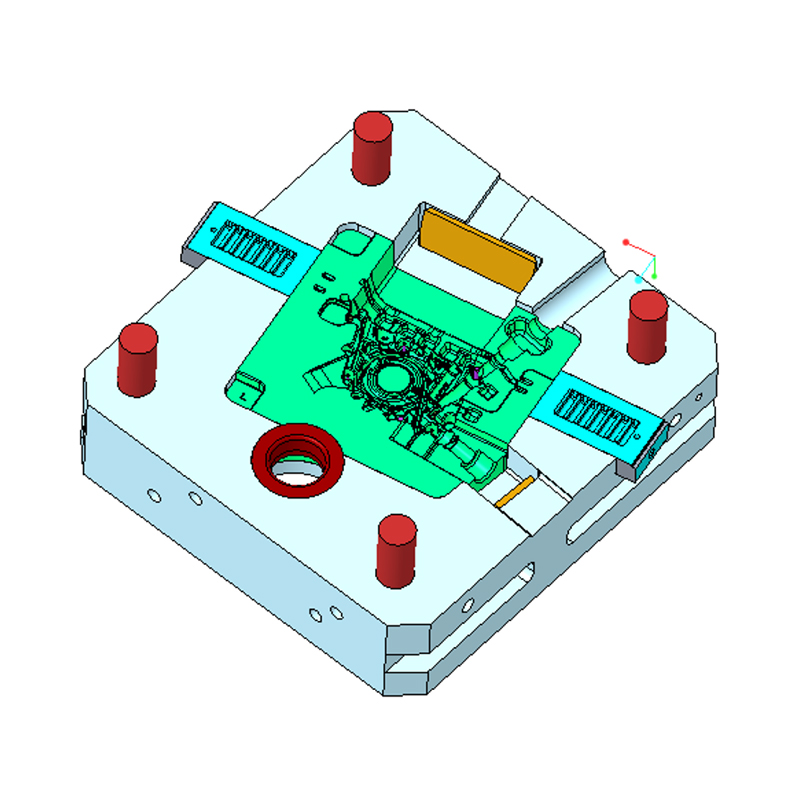
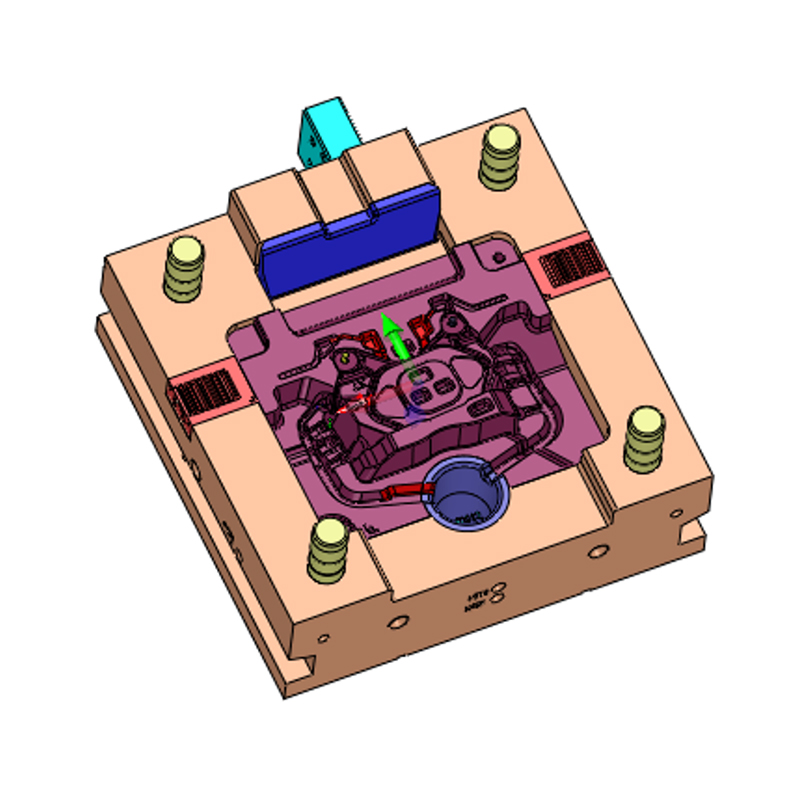
De buitenmaat van de mal wordt bepaald door het geprojecteerde oppervlak van het onderdeel, het aantal holtes en het runnersysteem. De vormgrootte bepaalt welk tonnage injectiemachine nodig is, en dat heeft op zijn beurt invloed op de capaciteit van de spuitgietfabriek en het uurtarief van de machine. Grotere mallen kosten meer op het gebied van staal, bewerking, warmtebehandeling en handling. De correlatie is niet perfect lineair, maar wel sterk. Een kleine hetekamermachine van 150 ton voor zinkonderdelen zou geschikt kunnen zijn voor een mal van slechts 350 mm in het vierkant; een koelkamermachine van 2.200 ton voor een motorhuis vereist een mal ter grootte van een kleine auto. Tussen deze twee punten kunnen de gereedschapskosten met een factor 30 veranderen. Een goed referentievoorbeeld is de Gegoten doos van 800 ton aluminiumlegering , dat zich in het middelgrote tot grote segment van de productmix bevindt en laat zien hoeveel staal en wisselplaatontwerp een serieus aluminium gereedschapsproject met zich meebrengt.
 Aangepaste 800T aluminium gegoten doosfabriek, fabrikanten - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. is China 800T aluminium gegoten doosfabrikanten en aangepaste fabriek, details: de aluminiumlegering gegoten doos... Bekijk Product →
Koeling is de minst zichtbare kostenpost en een van de belangrijkste voor de productiviteit. De snelheid waarmee de gesmolten legering stolt, bepaalt de cyclustijd en daarmee de kosten per opname. Eenvoudige, rechtgeboorde koelleidingen zijn goedkoop en werken voor vlakke onderdelen. Voorgevormde of conforme koelkanalen volgen de vorm van de holte en verminderen hete plekken, maar ze vereisen hardsolderen, additieve productie of complexe boorstrategieën, die allemaal de kosten verhogen. Bij de productie van grote volumes kan een matrijs met superieure koeling de cyclus met enkele seconden verkorten, waardoor de hogere prijs binnen enkele maanden wordt terugverdiend. Bij productie in kleine volumes werkt deze berekening zelden en is een eenvoudiger koelsysteem zuiniger.
Vormstaal selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Zinklegeringen worden bij aanzienlijk lagere temperaturen gegoten, dus een zinkmal kan worden gemaakt van voorgetemperd staal zoals P20 of 1.2738 en kan nog steeds enkele honderdduizenden schoten meegaan. Aluminiumlegeringen bereiken een temperatuur van ongeveer 610°C bij de injectiepoort, en het matrijsoppervlak krijgt herhaaldelijk te maken met ernstige thermische schokken, zodat de matrijs na een bepaald aantal cycli onvermijdelijk een hittecontrole ontwikkelt. De standtijd van een aluminium inzetstuk met holte wordt gewoonlijk geschat op 60.000 tot 150.000 schoten, waarna de wisselplaat wordt gerepareerd of vervangen. Omdat het caviteitsinzetstuk het duurste afzonderlijke onderdeel is, bepaalt de levensduur van het staal rechtstreeks het onderhoudsbudget.
Aanvullende behandelingen zijn ook van belang. Nitreren, PVD-coating en oxidebehandelingen verminderen het solderen en erosie aan het caviteitsoppervlak, waardoor de vrijgave wordt verbeterd en de levensduur tussen revisies wordt verlengd. Deze processen voegen een paar procent toe aan de matrijsprijs en kunnen het geld zeker waard zijn voor onderdelen met diepe kernen of hoge oppervlaktevereisten. Het hele onderwerp metallurgie gaat diep genoeg om een eigen discussie te verdienen, en we hebben een aparte pagina geschreven over het kiezen van het juiste materiaal voor spuitgietmatrijzen van aluminiumlegeringen, waarin de staalsoorten, coatingkeuzes en hun effect op de standtijd aan bod komen.
De legering die u giet is niet alleen een materiaalkeuze; het bepaalt het thermische en mechanische ontwerp van het gereedschap, en dus het budget dat nodig is om het te bouwen. Dezelfde onderdeelgeometrie kan aanzienlijk verschillende matrijskosten hebben in zink, aluminium of magnesium.
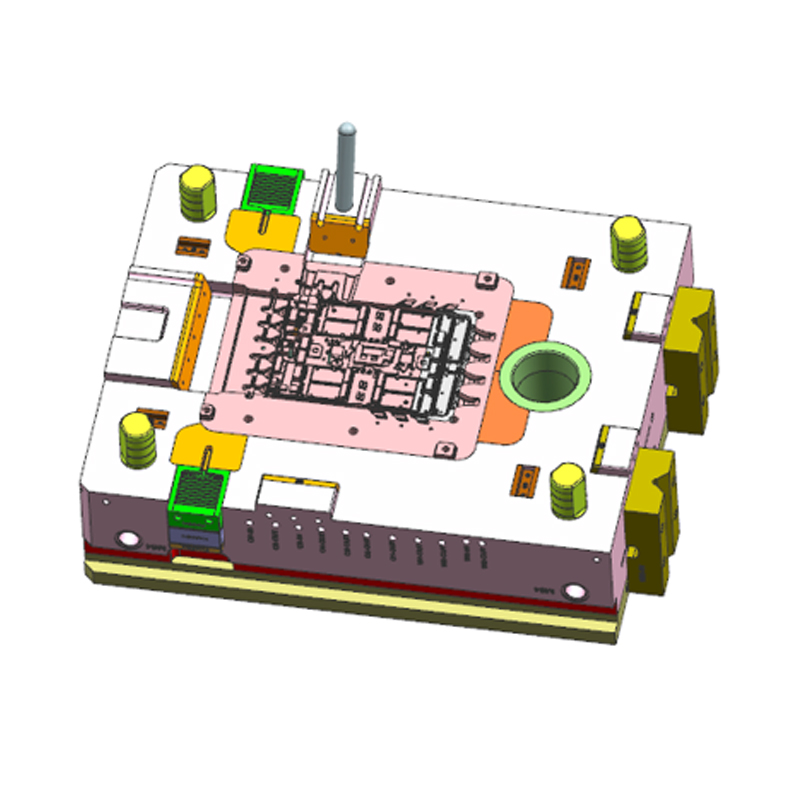
Zinklegeringen melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t spuitgietmatrijs met hete kamer wij bouwen voor zinkonderdelen vormen de meest betaalbare instap in het spuitgietproces.
 Aangepaste 150T spuitgietmatrijsfabriek met hete kamer, fabrikanten - ook Ningbo NKT Ningbo NKT Tooling Co., Ltd. is China 150T Hot Chamber spuitgietmatrijsfabrikanten en aangepaste fabriek, details: De 150T Hot Chamber Di... Bekijk Product →
Aluminiumlegeringen worden gegoten bij 610 tot 700 °C en vereisen heetwerkstaal, zorgvuldig ontworpen koeling en een robuust uitwerpsysteem. Een aluminium mal met één holte voor een eenvoudige beugel kan 18.000 tot 35.000 dollar kosten, terwijl een mal met twee holtes voor een autobehuizing met glijbanen en inzetstukken 50.000 tot 90.000 dollar zal kosten. De grootte van het onderdeel is de beslissende schaalfactor. Een grote gesloten behuizing, zoals de eerder genoemde gegoten doos van 800 ton aluminiumlegering, wordt doorgaans geproduceerd in een mal van ruim een meter breed, met meerdere inzetstukken, een zwaar slijtplaatsysteem en een koelnetwerk dat is aangesloten op een matrijstemperatuurregeleenheid. Dat gereedschap is een assemblage van meerdere ton, en de prijs weerspiegelt het staalvolume, de bewerkingsuren en de verwerkingsvereisten van zo'n grote matrijs.
De giettemperatuur van magnesium ligt dicht bij die van aluminium, dus de vereisten voor vormstaal en koeling volgen vergelijkbare patronen. Het belangrijkste verschil is de behoefte aan hoogvacuümsystemen en strengere procescontrole, vooral voor dunwandige auto-onderdelen. De matrijsprijs is vergelijkbaar met aluminium gereedschap van dezelfde omvang en complexiteit. Magnesiumvormen hebben ook de neiging om meer aandacht te besteden aan oppervlaktebehandeling en afdichting, omdat magnesium in gesmolten toestand chemisch reactief is. Als het onderdeel een lichtgewicht structureel onderdeel is, zoals een stuurbeugel of een dwarsbalk, worden de gereedschapskosten vaak gerechtvaardigd door de gewichtsbesparing die het mogelijk maakt.
De meeste professionele matrijsleveranciers bouwen een offerte op op basis van een bottom-up kostenraming in plaats van op basis van een gok. De procedure volgt dezelfde logica in de hele sector, ook al variëren de specifieke cijfers van winkel tot winkel.
Eerst beoordeelt de leverancier het onderdeelmodel en identificeert de scheidingslijn, glijbanen, kernen, diepgang, poortlocatie en uitwerpvereisten. Op basis van deze analyse schat een ingenieur het aantal matrijsontwerpuren en stelt een voorlopige matrijsconfiguratie op. Ten tweede wordt de matrijsframegrootte bepaald op basis van het geprojecteerde gebied en de diepte van het onderdeel. De leverancier berekent het staalvolume in de basis en inzetstukken, vermenigvuldigt dit met de kosten per kilo van de geselecteerde kwaliteit en voegt daar een warmtebehandeling aan toe. Ten derde wordt de bewerkingstijd geschat: CNC-voorbewerken, semi-nabewerken, afwerken, EDM, draadsnijden en polijsten. Deze uren worden vermenigvuldigd met winkeltarieven. Omdat deze tarieven de afschrijving van de machine, arbeid en overhead omvatten, zal een matrijzenmaker die heeft geïnvesteerd in geavanceerde vijfassige bewerking vaak hogere uurtarieven hanteren, maar minder uren.
Ten vierde worden standaardcomponenten, waaronder uitwerppennen, geleidingspilaren, retourpennen, aanspuitbussen, watersproeiers, eindschakelaars en schuifgeleiders, toegevoegd tegen catalogusprijs plus een toeslag. In de vijfde plaats worden montage- en montage-uren gehanteerd. Ten slotte telt de leverancier de kosten voor proefopnamen, inspectie en projectmanagement erbij, en past vervolgens een overhead- en winstmarge toe.
Het resultaat is een getal dat slechts zo goed is als de volledigheid van de onderdeelinformatie. Een gedeeltelijke tekening, een ongedefinieerde legering of een ongespecificeerde eis voor de oppervlakteafwerking zal een voorlopige offerte opleveren. Wanneer kopers volledige CAD-gegevens, materiaalkwaliteit, jaarlijkse hoeveelheid en machinetonnagevoorkeur verstrekken, wordt de offerte veel betrouwbaarder en wordt de voorbereidingstijd korter.
Kopers vragen vaak waarom een bepaalde mal zo duur is terwijl het onderdeel zelf eenvoudig lijkt. Het antwoord verschijnt wanneer de gereedschapskosten worden gespreid over het aantal geproduceerde gegoten onderdelen. Een aluminium mal van $40.000 kost per onderdeel $0,80 bij een productierun van 50.000 onderdelen, en $0,08 bij een productie van 500.000 onderdelen. De matrijs is een investering waarvan de kosten worden terugverdiend door de lage kosten per eenheid van hogedrukgieten.
| Totaal productievolume | Matrijskosten per onderdeel | Context |
|---|---|---|
| 10.000 onderdelen | US $ 4,00 | Prototyping of nicheproduct in kleine volumes |
| 50.000 onderdelen | US $ 0,80 | Typische middelgrote auto- of industriële productie |
| 100.000 onderdelen | € 0,40 | Grootvolume consumenten- of auto-onderdelen |
| 500.000 onderdelen | US $ 0,08 | Massaproductie, waarbij spuitgieten volledig economisch is |
De tabel illustreert waarom de schimmelprijs nooit op zichzelf mag worden beschouwd. Als het geplande volume slechts 5.000 stuks bedraagt, kan de CNC-bewerking van knuppelonderdelen goedkoper zijn, en zou zandgietgereedschap nog goedkoper kunnen zijn. Als het geplande volume 200.000 bedraagt, kan elke extra dollar die wordt uitgegeven aan twee holtes, superieur staal of betere koeling de cyclustijd en de eenheidskosten met een aanzienlijke marge verminderen.
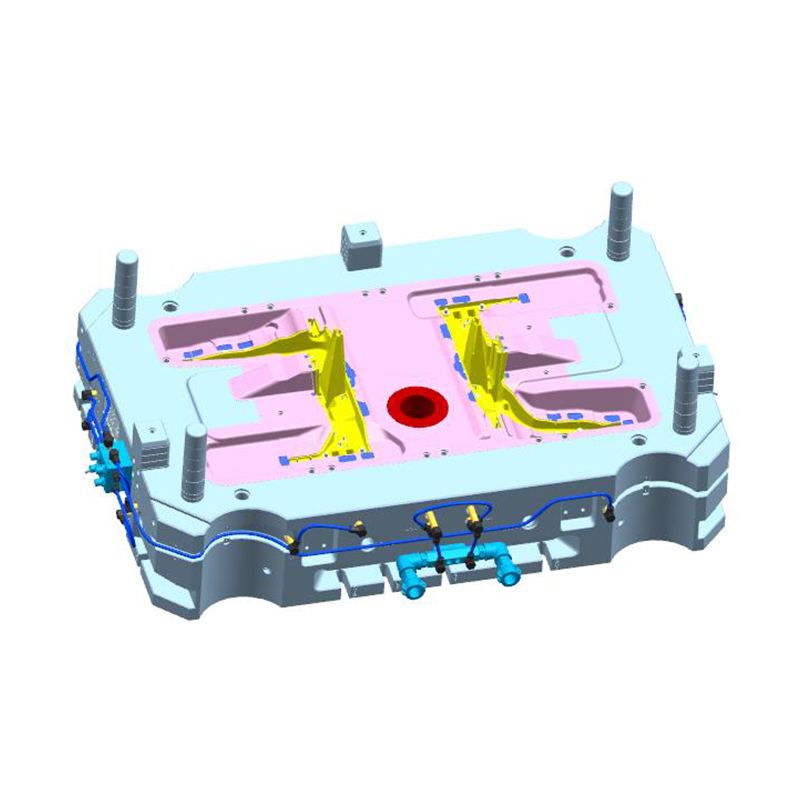
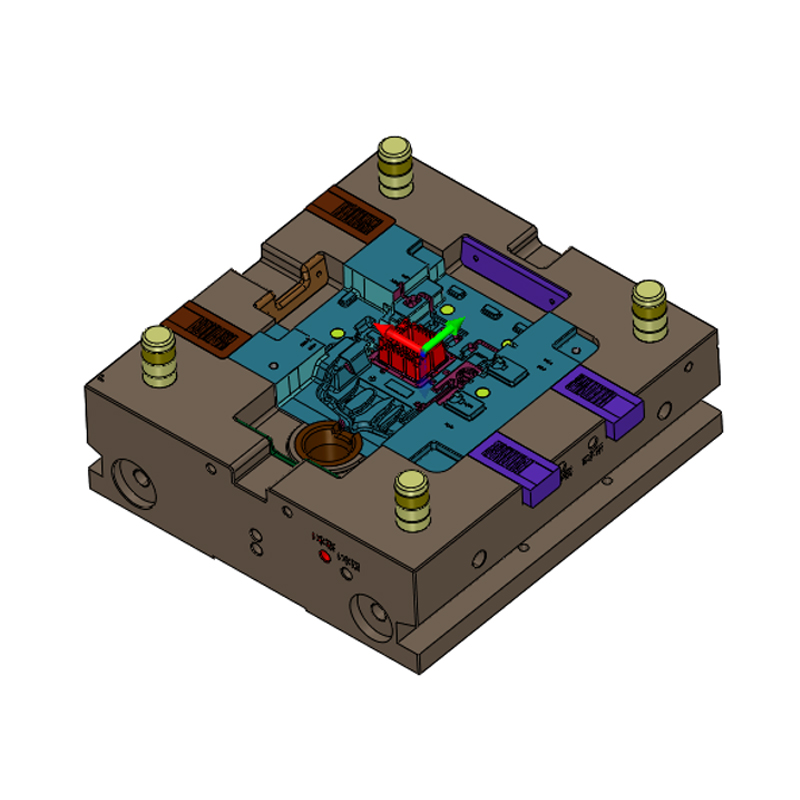
Specifiek voor de aandrijflijnen van elektrische voertuigen is de schaaltrend onmiskenbaar. Behuizing en structurele onderdelen zoals de 2200t gegoten aluminium motorbehuizing worden in grote hoeveelheden geproduceerd op grote machinecellen, en de matrijskosten, hoewel een zescijferige lijn in het projectbudget, worden snel verwaterd door de honderdduizenden eenheden die met het gereedschap worden geproduceerd. Dezelfde logica is van toepassing op transmissiebehuizingen, accucompartimentplaten en koelmantels, waar de hoge jaarlijkse vraag een robuust, duur gereedschap tot de meest economische keuze maakt gedurende de levensduur van het programma.
 Aangepaste 2200T aluminium spuitgietmotorhuisfabriek, fabrikanten - N Ningbo NKT Tooling Co., Ltd. is China 2200T aluminium spuitgietmotorhuisfabrikanten en aangepaste fabriek, details: De 2200T ... Bekijk Product →
Wanneer je de alternatieven vergelijkt, komen de matrijskosten van spuitgieten in een eerlijker daglicht te staan.
Zandgietgereedschap is veel goedkoper. Patronen en kerndozen voor zandgieten kunnen voor een paar duizend dollar worden geproduceerd, en het proces tolereert lage volumes. Maar elk zandgegoten onderdeel vereist meer materiaal, meer nabewerking en meer inspectie, en de productiesnelheid is veel lager. Wanneer de volumes meer dan een paar duizend onderdelen per jaar bedragen, overstijgt het kostenvoordeel per onderdeel van spuitgieten normaal gesproken de hogere matrijsinvestering.
Bij CNC-bewerking wordt het gereedschap bijna volledig vermeden bij een machinaal bewerkte benadering. Het ontbreken van een matrijsvergoeding maakt de bewerking aantrekkelijk voor eenmalige onderdelen en zeer kleine series. Maar de terugkerende onderdeelkosten zijn veel hoger vanwege materiaalverspilling, machine-uren en handarbeid. Bij hoeveelheden van ongeveer 1.000 tot 2.000 onderdelen kruist de kostencurve en wordt spuitgieten goedkoper, zelfs nadat de mal is meegeleverd. Voor onderdelen van 2.000 tot 10.000 eenheden per jaar wordt de vergelijking krap en hangt de beslissing af van de geometrie, het materiaal en de afwerkingsvereisten.
Andere gietvarianten, zoals lagedrukgieten of knijpgieten, hebben hun eigen gereedschapsregels. Knijpgieten, vaak gebruikt voor structurele onderdelen met een hoge integriteit, vereist doorgaans robuuster en duurder gereedschap dan gewoon hogedrukspuitgieten. De wisselwerking is hogere mechanische eigenschappen en een betere drukdichtheid in kritische toepassingen. Elk proces heeft een break-evenpunt dat afhankelijk is van de geometrie en het volume van het onderdeel. Vergelijk dus de totale kosten in plaats van alleen de gereedschapskosten vooraf.
Het grootste deel van de matrijsprijs zit vast in het onderdeelontwerp voordat een leverancier het ziet. Een design-for-manufacturability review is een kostenbesparend instrument dat zichzelf meerdere keren terugbetaalt. Dit zijn de gebieden met de hoogste hefboomwerking.
Naast het ontwerpen van onderdelen komen de duidelijkste besparingen voort uit het afstemmen van de tool op het werkelijke jaarlijkse volume. Een matrijs met twee holtes kost meer, maar als u slechts 20.000 onderdelen per jaar gebruikt, blijven de extra holtes inactief. Selecteer het machinetonnage vroeg; Als u al een machine van 800 ton of 1.650 ton bezit, kunt u door de leverancier het exacte model te vertellen de malbasis op die plaat ontwerpen en onnodig staal vermijden.
Consolideer ten slotte de informatie in de offerteaanvraag. Definieer de legering, de coatingvereiste, de bemonsteringsnorm, de productiemachine als deze vaststaat en de verwachte levertijd. Een volledige offerteaanvraag verkort de offertetijd, vermijdt aannames en stelt de leverancier in staat de tool te optimaliseren in plaats van een risicopremie toe te voegen voor onzekerheid.
Het citaat is essentieel, maar het is niet het hele plaatje. De werkelijke geleverde kosten van een matrijs omvatten de faalwijzen en onderhoudslasten. Wanneer u een leverancier van spuitgietmatrijzen evalueert, vraag dan het volgende.
Uit de antwoorden blijkt of de leverancier een matrijs of een productieoplossing offertet. Een serieuze matrijzenmaker zal de opnamecycli, de effectiviteit van de koeling en de totale kosten per onderdeel bespreken in plaats van alleen de prijs van het gereedschap. Het helpt ook om te vragen naar de geschiedenis van de leverancier bij soortgelijke projecten. Een matrijs voor een veiligheidskritisch aluminium onderdeel is de som van duizenden kleine beslissingen, en ervaring met dezelfde klasse onderdelen verkleint meetbaar het risico van een late en dure revisie.
Ter referentie: het is ook van belang om te begrijpen waar uw leverancier zich in de branche bevindt. Een bedrijf met een eigen technische geschiedenis, een moderne machinewerkplaats en een gedocumenteerde staat van dienst op het gebied van hogedrukspuitgietmatrijzen verkeert in een sterkere positie om deze risico's te beheersen. De achtergrond van ons bedrijf wordt gedetailleerd beschreven op de pagina 'Over ons', inclusief de ontwikkeling van een matrijsontwerpstudio naar de volledige productie van matrijzen voor aluminium-, magnesium- en zinklegeringen.
De typische kosten van een spuitgietmatrijs variëren van een paar duizend dollar voor eenvoudige zinkgereedschappen tot een paar honderdduizend dollar voor grote aluminium autoconstructies. De verspreiding is normaal en te verwachten. De positie van uw eigen project binnen dat bereik wordt bepaald door de complexiteit van de onderdelen, de gekozen legering, het aantal caviteiten en het productievolume. Elke leverancier berekent de matrijskosten op basis van dezelfde functionele blokken: engineering, staal, bewerking, componenten, assemblage en bemonstering. De goedkoopste offerte is niet hetzelfde als de laagste totale kosten, en de werkelijke waarde van de matrijs komt tot uiting in shots, toleranties, cyclustijd en onderhoudsintervallen.
Om een nauwkeurige en concurrerende offerte te krijgen, voltooit u het onderdeelontwerp, definieert u de materiaal- en oppervlaktevereisten, vermeldt u het jaarlijkse volume en benadert u leveranciers met volledige informatie. De tijd die wordt geïnvesteerd in ontwerp-voor-maakbaarheidswerk en in het afstemmen van de gereedschapscapaciteit op de werkelijke productiebehoefte, zal de matrijsprijs meer verlagen dan welke onderhandelingstactiek dan ook. Wanneer de mal goed is ontworpen voor de gietlegering en het volume van het onderdeel, wordt het een duurzaam productiemiddel in plaats van een regelitem dat moet worden geminimaliseerd.
Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
86-135-64796935
Auteursrecht © Ningbo NKT Tooling Co., Ltd. Alle rechten voorbehouden.

