
Contactgegevens
-
 Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
-
 86-135-64796935
Ontvang een offerte
Waar kan ik aluminium gietvormen vinden? Een praktische inkoopgids voor kopers
2026-08-06
Het begint met een eenvoudige inkoopvraag. Een productie-ingenieur bij een leverancier van auto-onderdelen ontvangt een verzoek van een klant: een nieuwe aluminium behuizing, ongeveer 300 bij 200 millimeter, met een wanddikte van ongeveer 2,8 millimeter, een beoogd jaarlijks volume van 40.000 eenheden, en een eerste goedkeuringsdeadline van het monster over tien maanden. De ingenieur heeft nog nooit eerder gereedschap gekocht, dus de vraag wordt herhaald aan collega's, gevonden op online forums en getypt in zoekmachines: Waar kan ik aluminium gietvormen vinden?
Het eerlijke, directe antwoord is dat je voor aluminium onderdelen van productiekwaliteit aluminium gietvormen vindt bij een professionele fabrikant van spuitgietmatrijzen, en niet bij een algemene machinewerkplaats, een zandgieterij of een hobbymarkt. Een aluminium gietvorm voor productie is een nauwkeurig technisch apparaat. Het regelt de geometrie van het onderdeel, de maatconsistentie, de oppervlakteafwerking, de cyclustijd en de langetermijnkosten per onderdeel. De mal is het meest invloedrijke bezit in het hele gietproces, en de zoektocht ernaar moet worden behandeld als een leveranciersselectieproject en niet als een snelle online aankoop.
In dit artikel wordt uitgelegd waar u aluminium gietvormen in industriële zin kunt vinden, wat de verschillende matrijstypen voor uw project betekenen en hoe u de fabrikanten kunt beoordelen die ze bouwen. Het behandelt ook het ontwerp- en bouwproces, de factoren die de kosten en doorlooptijd bepalen, en de veelgemaakte fouten die kopers maken als ze gereedschap kopen voor aluminium gietstukken. Het doel is om u een praktisch kader te geven, zodat uw eerste offerteaanvraag zinvolle antwoorden oplevert in plaats van een stapel vage prijzen.
Voor industriële productie worden aluminium gietmallen ontworpen en vervaardigd door gespecialiseerde gereedschapsbedrijven, gewoonlijk matrijzenwinkels, matrijzenmakers of gereedschapsfabrikanten genoemd. Deze bedrijven verzorgen het hele proces: ze analyseren het onderdeelontwerp, engineeren de mal, bewerken de stalen holte, passen warmtebehandeling toe, assembleren de sleden en uitwerpers en testen vervolgens de mal op een spuitgietmachine totdat deze onderdelen produceert die aan de specificatie voldoen. De mal is geen plankartikel. Het is een technisch product, op bestelling gebouwd rond een specifieke gietgeometrie en productieproces.
De geografische concentratie van de matrijzenbouw volgt de spuitgietactiviteit. Een groot deel van 's werelds aluminium spuitgietmatrijzen wordt gebouwd in de Chinese regio's Yangtze River Delta en Pearl River Delta, in Italië, Duitsland, Japan en de Verenigde Staten. Als u vraagt: "Waar kan ik aluminium gietvormen bij mij in de buurt vinden", zal het antwoord meestal leiden naar een regionale gereedschapskamer die de plaatselijke gieterij-industrie bedient. Als je openstaat voor wereldwijde inkoop: de Yangtze River Delta, gecentreerd rond steden als Ningbo en Shanghai, is een van de dichtste clusters van expertise op het gebied van matrijstechniek ter wereld. Veel van de mallen die in Europese en Noord-Amerikaanse gietfabrieken worden gebruikt, worden daar vervaardigd en vervolgens verzonden voor installatie.
Een betrouwbaar uitgangspunt is om rechtstreeks aan een spuitgieterij te vragen welke matrijzenmakerij zij gebruikt. Gieterijen zijn afhankelijk van matrijzen die in hun machines passen en honderdduizenden cycli meegaan. Hun procesingenieurs weten welke leveranciers rechte bewerking, eerlijk staal en praktische DFM-feedback leveren. Deze verwijzingsroute kan u weken aan screeningstijd besparen.
Een andere mogelijkheid is om rechtstreeks contact op te nemen met de matrijzenfabrikant, vooral als deze zelf ook ervaring heeft met spuitgieten. Een fabriek die mallen ontwerpt en bouwt, en deze op zijn eigen machines kan testen, geeft u snellere feedback en minder overdrachtsproblemen. Een goed voorbeeld is Ningbo NKT Tooling Co., Ltd. , een gespecialiseerde fabrikant van spuitgietmatrijzen van aluminium-, magnesium- en zinklegeringen. Het bedrijf werd in 2009 opgericht als matrijzenontwerpstudio, ging in 2010 in productie en heeft sindsdien een team van meer dan 80 medewerkers, vijftien senior ingenieurs en een jaarlijkse productiecapaciteit van meer dan 300 sets uiterst nauwkeurige matrijzen opgebouwd.
Het juiste kanaal hangt af van uw situatie, maar de korte versie van het antwoord is consistent: u vindt aluminium gietvormen bij een professionele fabrikant die permanente gereedschappen voor spuitgieten bouwt, en u kiest die fabrikant op basis van technische diepgang, relevante ervaring en kwaliteitscontrole, niet alleen op basis van nabijheid of prijs.
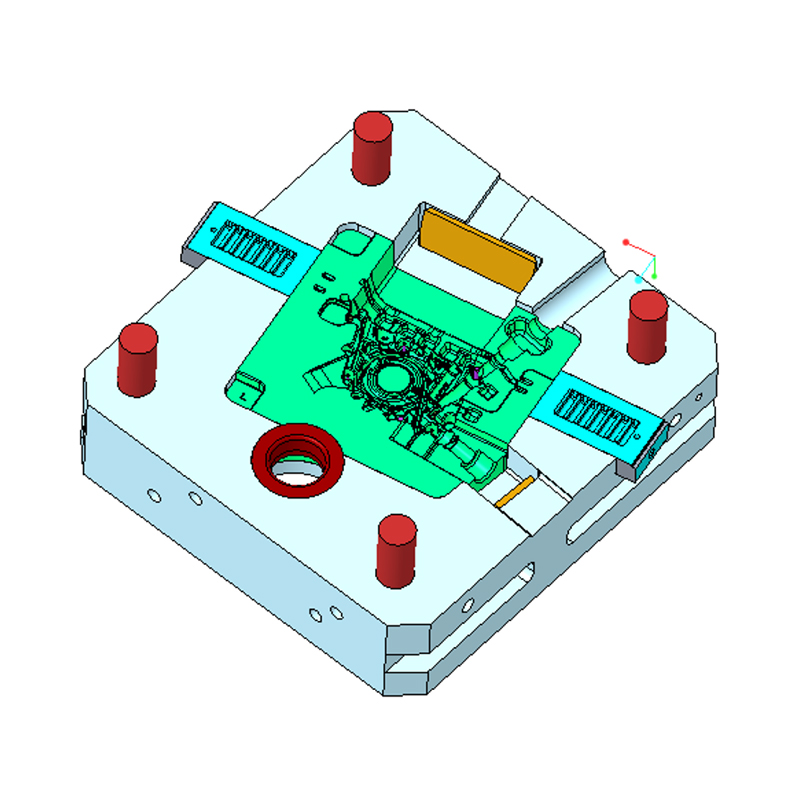
De term "aluminium gietvorm" omvat verschillende fundamenteel verschillende dingen, en de verwarring daartussen is een van de redenen waarom zoveel inkoopaanvragen op het verkeerde been beginnen. In het dagelijks taalgebruik zou de uitdrukking een mal kunnen betekenen die wordt gebruikt om aluminium onderdelen te gieten, of een mal gemaakt van aluminiummateriaal voor het gieten van andere stoffen. Dit artikel gaat over de eerste: gereedschappen die gesmolten aluminiumlegeringen in afgewerkte metalen componenten gieten. Die mallen zijn bijna altijd gemaakt van gereedschapsstaal, niet van aluminium. Een typische productiematrijs voor het spuitgieten van aluminium wordt vervaardigd uit H13 heetwerkgereedschapsstaal of een equivalent zoals SKD61, gehard tot ongeveer 44 tot 52 HRC, en uitgerust met een netwerk van watergekoelde kanalen om de matrijstemperatuur tijdens de gietcyclus te regelen.
De vier gebruikelijke matrijstypen voor aluminium gietstukken worden hieronder vermeld. Ieder beantwoordt aan een andere volume- en kwaliteitsvereiste.
| Schimmeltype | Typisch proces | Jaarlijks volumebereik | Typische tolerantie | Relatieve matrijskosten |
|---|---|---|---|---|
| Zandgietpatroon | Zandgieten | 1 tot 2.000 onderdelen | plus/min 0,5 tot 1,5 mm | Laag |
| Permanente schimmel | Zwaartekracht spuitgieten | 1.000 tot 50.000 onderdelen | plus/min 0,2 tot 0,5 mm | Middelmatig |
| Laag-pressure mold | Laag-pressure die casting | 5.000 tot 100.000 onderdelen | plus/min 0,1 tot 0,3 mm | Middelmatig-high |
| Hogedruk spuitgietmatrijs | Spuitgieten onder hoge druk | 20.000 tot 1.000.000 onderdelen | plus/min 0,05 tot 0,15 mm | Hoog |
De tabel is geen rigide beslisboom, maar geeft u wel een startpunt. Als uw jaarvolume minder dan tweeduizend delen bedraagt, is zandgieten vaak de economische route. Als u tussen enkele duizenden en tienduizenden stuks zit, biedt permanent gieten door zwaartekracht een evenwicht tussen gereedschapskosten en herhaalbaarheid. Als u een continue productie van vijftigduizend of meer onderdelen per jaar plant, is hogedrukspuitgieten meestal het enige proces dat de cyclustijd en consistentie oplevert die u nodig heeft voor concurrerende eenheidskosten.
Hogedrukspuitgieten is het dominante proces voor aluminiumcomponenten in de automobiel- en industriële sector. Bij dit proces wordt de mal in een spuitgietmachine met koude kamer gemonteerd. Eerst wordt het aluminium gesmolten in een aparte gas- of elektrisch verwarmde oven. Vervolgens wordt een precieze hoeveelheid vloeibaar aluminium in de injectiehuls gegoten, en een hydraulisch aangedreven zuiger duwt het metaal in de gesloten vormholte met snelheden die kunnen oplopen tot meer dan twee meter per seconde, gevolgd door een intense intensiveringsdruk. Het metaal stolt in een fractie van een seconde, de mal gaat open, het gietstuk wordt uitgeworpen en de cyclus herhaalt zich.
Omdat de mal wordt blootgesteld aan vloeibaar metaal van ongeveer 660 graden Celsius en vervolgens snel wordt afgekoeld door waterleidingen, moet het oppervlak van de holte bestand zijn tegen thermische vermoeidheid, hittecontrole en solderen. Daarom zijn de staalsoort en de warmtebehandeling zo belangrijk. Een mal voor het hogedrukgieten van aluminium is ook een thermodynamische machine: de positie, diameter en stroomsnelheid van de koelkanalen bepalen hoe snel het gietstuk stolt, waar de krimpporositeit naartoe gaat en hoeveel seconden de cyclus duurt.
Voor kleinere volumes is permanent gieten door zwaartekracht een praktisch alternatief. De mal is een eenvoudiger stalen gereedschap, gemonteerd op een draaiframe. De operator giet het aluminium met de hand en het metaal vult de holte onder invloed van de zwaartekracht. De gereedschapskosten zijn aanzienlijk lager dan bij hogedrukgereedschappen, en zwaartekrachtgietstukken hebben minder turbulentie, wat de drukdichtheid kan verbeteren. De afwegingen zijn langere cyclustijden, een lager rendement en een grovere oppervlakteafwerking.
Zandgieten neemt het laagvolume-einde in beslag. De mal is een wegwerpbare zandholte, gemaakt met een patroon dat vóór het gieten wordt verwijderd. Zandgieten is geschikt voor prototypes en kleine batches, maar levert niet de maatvastheid of productiviteit van een permanente mal op. Kopers die zeggen op zoek te zijn naar aluminium gietvormen bedoelen zelden zandpatronen; ze hebben meestal een herbruikbaar gereedschap nodig dat op een spuitgietmachine kan draaien.
Nadat u het matrijstype duidelijk heeft gemaakt, kan de zoektocht naar een leverancier via verschillende praktische kanalen verlopen.
Dit is de meest betrouwbare route. Gebruik zoektermen zoals 'fabrikant van aluminium spuitgietmatrijzen', 'leverancier van aluminium gietgereedschappen' of 'maker van permanente matrijzen' en stel een shortlist samen. Zoek naar bedrijven die hun productiecapaciteiten duidelijk presenteren: de bewerkingsapparatuur die ze bedienen, de inspectie-instrumenten die ze gebruiken, de industrieën die ze bedienen en de technische middelen die ze gebruiken. Een fabriek met gepubliceerde informatie over de warmtebehandeling, de CNC-capaciteit en de proeffaciliteiten is waarschijnlijk een echte fabrikant en geen handelstussenpersoon. Neem contact op met elke kandidaat met een gedefinieerde onderdeelpresentatie of een technische vragenlijst. Beoordeel de kwaliteit van hun antwoorden, niet alleen de snelheid van hun offerte.
Als je al een gieterij hebt die de onderdelen gaat produceren, vraag dan welke matrijzenmaker ze vertrouwen. Een gieterij die u een gietprijs opgeeft op basis van een bestaande mal, zal vaak een uitgesproken mening hebben over de betrouwbaarheid en het onderhoud van de mal. Als u geen gieterij heeft, neem dan contact op met een paar gevestigde spuitgiethuizen in uw regio en vraag hen wie hun gereedschap bouwt. De meeste gieterijen zijn bereid deze informatie te delen wanneer zij een toekomstige productiemogelijkheid voelen.
Alibaba, Made-in-China, Global Sources en vergelijkbare platforms bevatten duizenden profielen van gereedschapsleveranciers. Ze zijn nuttig voor een scan op hoog niveau van mogelijkheden en prijsniveaus, maar ze komen met echte waarschuwingsvlaggen. Een gepolijst profiel is geen bewijs van een capabele fabriek. Controleer de juridische status van het bedrijf, de exportgeschiedenis en de fysieke locatie. Vraag om een live video-walkthrough van de fabriek en vraag referenties op van klanten die soortgelijke matrijzen hebben gekocht. Maak pas geld over nadat u heeft bevestigd dat de fabrikant is wie hij beweert te zijn.
Spuitgietbeurzen zoals EUROGUSS in Neurenberg, NADCA-evenementen in de Verenigde Staten en de China Die Casting Exhibition in Shanghai zijn verzamelpunten voor zowel matrijzenfabrikanten als gieterijen. Over de beursvloer lopen, echte castings houden en rechtstreeks met ingenieurs spreken is veel informatiever dan het lezen van een website. Bovendien herbergt de Yangtze River Delta-regio rond Ningbo en Shanghai een van 's werelds hoogste concentraties van expertise op het gebied van matrijzenbouw. Als u uit China inkoopt, is deze regio een natuurlijk geografisch doelwit.
Professionele contacten op het gebied van gieterijtechniek, materiaalkunde en productontwerp weten vaak welke matrijsleveranciers een reputatie hebben op het gebied van kwaliteit en levering. De spuitgietindustrie is compact. Een aanbeveling van een vertrouwde collega die toolingprojecten in het buitenland heeft beheerd, is meer waard dan tientallen anonieme online beoordelingen.
De matrijzenleverancier is een meerjarige partner voor uw productieprogramma. De selectie moet daarom gebaseerd zijn op technisch en operationeel bewijs, en niet op een enkele offertepagina. Ervaren kopers gebruiken de volgende criteria.
Een matrijs begint met technische analyse. De leverancier moet een formeel DFM-onderzoek aanbieden, waarbij wordt gekeken naar het onderdeel waar zich waarschijnlijk krimpporositeit zal vormen, of de trekhoeken voldoende zijn en hoe het poortsysteem moet worden aangelegd. Stromings- en stollingssimulatie is een sterk pluspunt, vooral voor onderdelen met een complexe geometrie. Als de matrijzenmaker simpelweg uw onderdeelnummer in een offertesysteem invoert en een prijs retourneert zonder enig technisch commentaar, hoeft u zich geen zorgen te maken.
Vraag naar de uitrustingslijst van de fabriek. Een serieuze fabrikant van aluminium gietvormen zal beschikken over snelle CNC-bewerkingscentra, EDM-machines inclusief zinklood en draad, een malslijpmachine voor nauwkeurig boorwerk en een coördinatenmeetmachine voor de eindinspectie. Een interne warmtebehandeling is ook waardevol. Wanneer de warmtebehandeling wordt uitbesteed, verliest de leverancier de controle over vervorming en hardheid, en verliest het project tijd door transport en wachten.
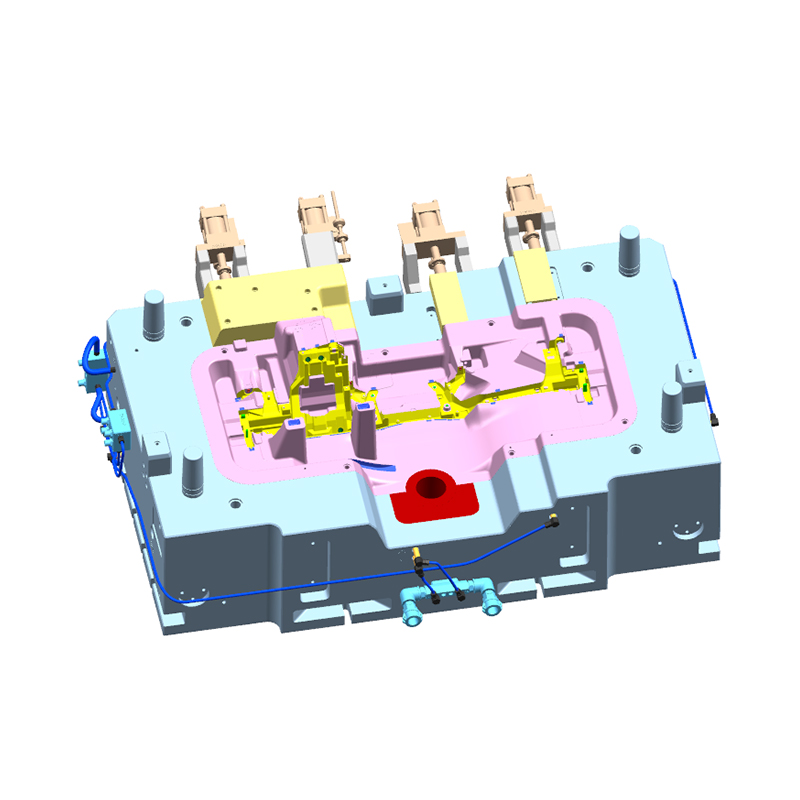
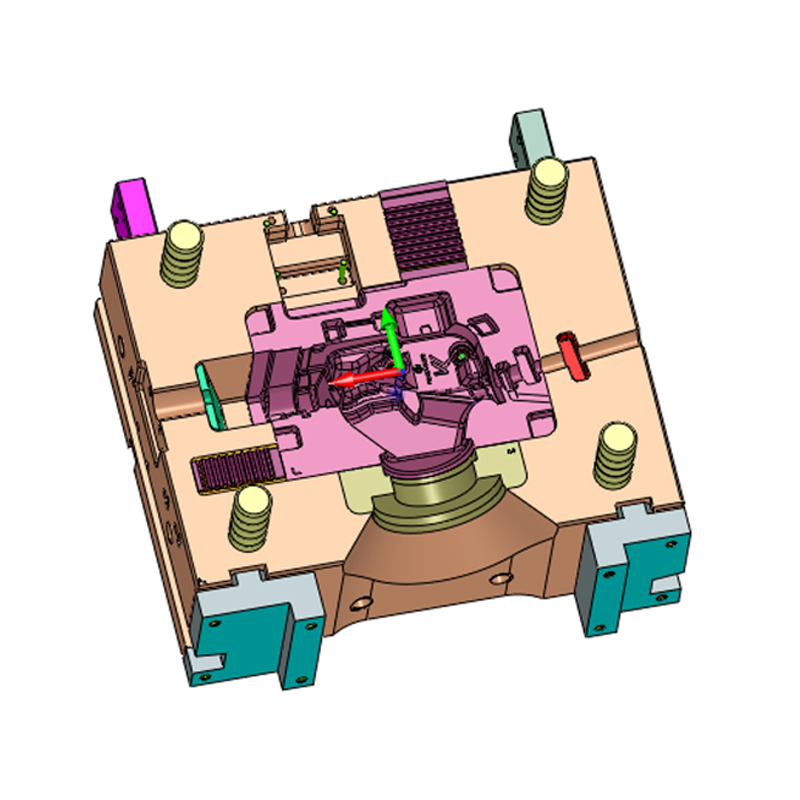
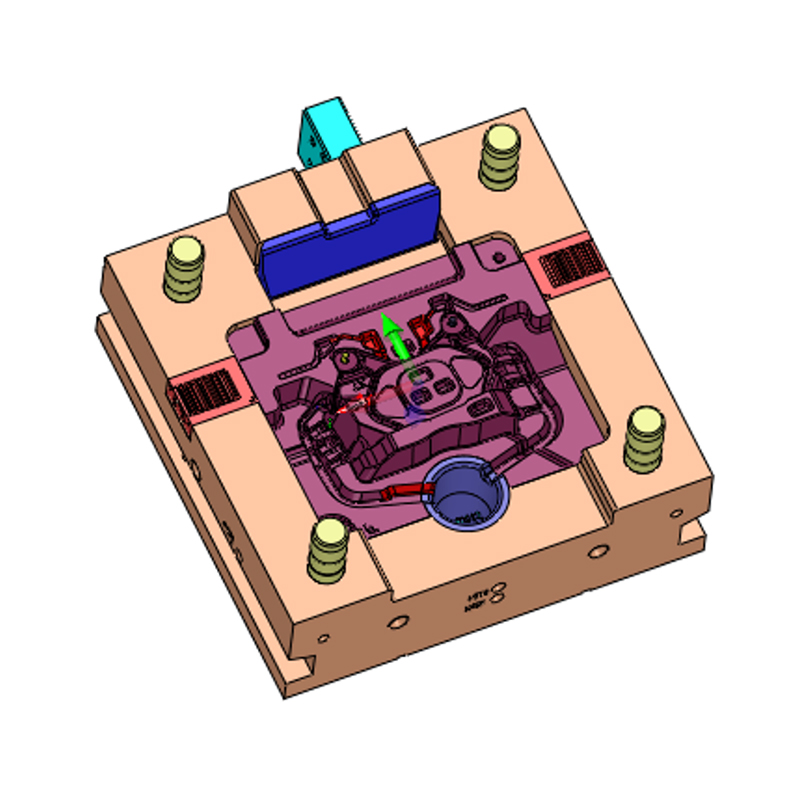
Aluminium-, magnesium- en zinklegeringen creëren elk verschillende uitdagingen voor een matrijs. Aluminium veroorzaakt solderen en hittecontrole; magnesium vereist voorzorgsmaatregelen bij het hanteren; zink wordt gegoten in hetekamermachines met een andere matrijsarchitectuur. Vraag hoeveel projecten de leverancier voor elk materiaal heeft voltooid. Een fabrikant die er ervaring mee heeft Gegoten doosvormen van 800 ton aluminiumlegering is een voorbeeld van een bedrijf dat zich bezighoudt met grootformaat aluminium structurele gietstukken, waarvoor grote machines, zorgvuldige koeling en zware glijbanen nodig zijn.
 Aangepaste 800T aluminium gegoten doosfabriek, fabrikanten - Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. is China 800T aluminium gegoten doosfabrikanten en aangepaste fabriek, details: de aluminiumlegering gegoten doos... Bekijk Product →
ISO 9001 is een basislijn, maar de relevante vraag is hoe de kwaliteitscontrole dagelijks wordt uitgevoerd. Wie beoordeelt de afmetingen van de holte tijdens de bewerkingsfase? Welk meetinstrument wordt gebruikt voor kritische kenmerken? Hoe worden proefonderdelen beoordeeld aan de hand van de tekening? Welke rapporten begeleiden de mal bij de definitieve oplevering? De twee belangrijkste documenten zijn het matrijsproefrapport en het definitieve CMM-rapport. Vraag om voorbeelden voordat u bestelt.
Een matrijzenmaker die spuitgietmachines bezit, kan de proeven intern uitvoeren en het gereedschap binnen enkele uren aanpassen. Een systeem dat de matrijs naar een externe gieterij stuurt, zorgt voor vertragingen bij het transport en de planning bij elke iteratie. Proefondersteuning omvat ook de ontwikkeling van een parameterset voor het startproces, zoals vulsnelheid, drukprofiel en matrijstemperatuur, die u aan uw eigen productieteam kunt overhandigen.
Een matrijsproject is een reeks gedefinieerde mijlpalen van zes tot zestien weken. De leverancier moet een projectingenieur aanstellen, een tijdlijn delen en in duidelijke taal reageren op technische vragen. Houd bij buitenlandse inkoop rekening met het tijdsverschil. Een leverancier die binnen één werkdag antwoordt, is doorgaans betrouwbaarder dan een leverancier die na ontvangst van uw aanbetaling een week verdwijnt.
Als u de volgorde van de matrijsbouw begrijpt, bent u een betere koper. Het helpt u te herkennen waarom bepaalde kosten verschijnen en waarom bepaalde deadlines realistisch zijn. De volgende tien stappen vertegenwoordigen een typisch project voor een hogedruk-aluminium spuitgietmatrijs.
In de praktijk is de volgorde geen rechte lijn. Er zijn ontwerpbeoordelingen, vertragingen in het staalschema, onverwachte EDM-bevindingen en proefaanpassingen. Goed projectmanagement betekent het beheersen van deze variabelen in plaats van ze te elimineren. Gemiddeld kan een kleine mal in vier tot zes weken worden gebouwd, een middelgrote mal in zes tot tien weken en een grote mal in tien tot zestien weken, uitgaande van een goedgekeurd ontwerp en geen wijzigingsverzoeken.
De prijs van een aluminium gietmal kan variëren van een laag bedrag van vijf cijfers voor een klein zwaartekrachtgereedschap met één holte tot enkele honderdduizenden dollars voor een grote hogedrukspuitgietmatrijs met meerdere schuiven en complexe koeling. Kopers die klagen dat matrijsprijzen moeilijk te vergelijken zijn, vergelijken meestal gereedschappen met verschillende specificaties.
| Schimmel categorie | Typische onderdeelgrootte | Complexiteit van holtes | Geschatte doorlooptijd |
|---|---|---|---|
| Kleine schimmel | Tot 300 mm | Enkele holte, weinig kernen | 4 tot 6 weken |
| Middelmatig mold | 300 tot 800 mm | Een of twee holtes, schuifregelaars | 6 tot 10 weken |
| Grote schimmel | Boven 800 mm | Meerdere sliders en lifters | 10 tot 16 weken |
De meest bepalende factor is de proefcapaciteit. Een matrijs kan in zes weken worden bewerkt, maar als de proefmachine van de gieterij vier weken volgeboekt is, is het project pas na de tiende week klaar. Bevestig het proefschema vroegtijdig en specificeer uw eigen deadline-verwachtingen in de offerteaanvraag.
Aluminium gietvormen worden gebruikt in een breed scala van industrieën, van de automobiel- en ruimtevaartsector tot telecommunicatie, elektrisch gereedschap en fitnessapparatuur. In de praktijk domineren automobieltoepassingen de technische vereisten. De vraag naar lichtere voertuigen, elektrische aandrijfsystemen en structurele gietstukken heeft matrijzenmakers in de richting van complexere, grotere en nauwkeurigere gereedschappen geduwd.
Typische toepassingen voor het gieten van aluminium in de conventionele voertuigsector zijn onder meer:
Het nieuwe energievoertuigsegment heeft aanvullende eisen geïntroduceerd, die allemaal bepalend zijn voor de manier waarop matrijzen worden ontworpen en vervaardigd:
De materiaalspecificatie voegt nog een laag toe. ADC12 en A380 zijn de meest voorkomende aluminium spuitgietlegeringen voor algemene doeleinden. Structurele gietkwaliteiten zoals AlSi10Mg worden gebruikt wanneer rek en lasbaarheid vereist zijn, zoals in body-in-white structurele knooppunten en batterijbehuizingen. Het matrijsontwerp voor structurele legeringen is veeleisender omdat het gesmolten metaalpad de uiteindelijke rekwaarde van het onderdeel beïnvloedt.
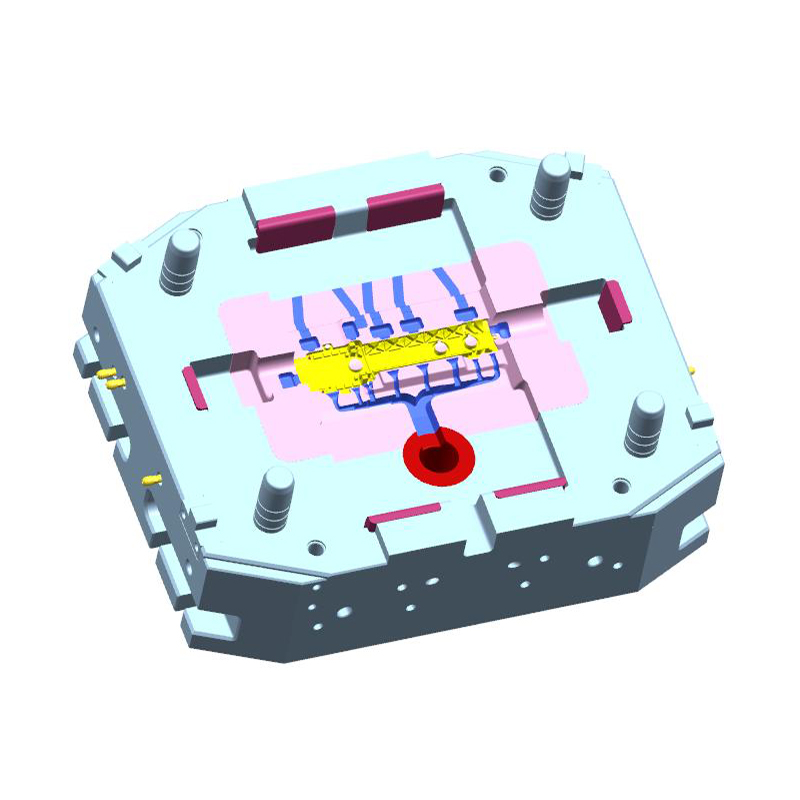
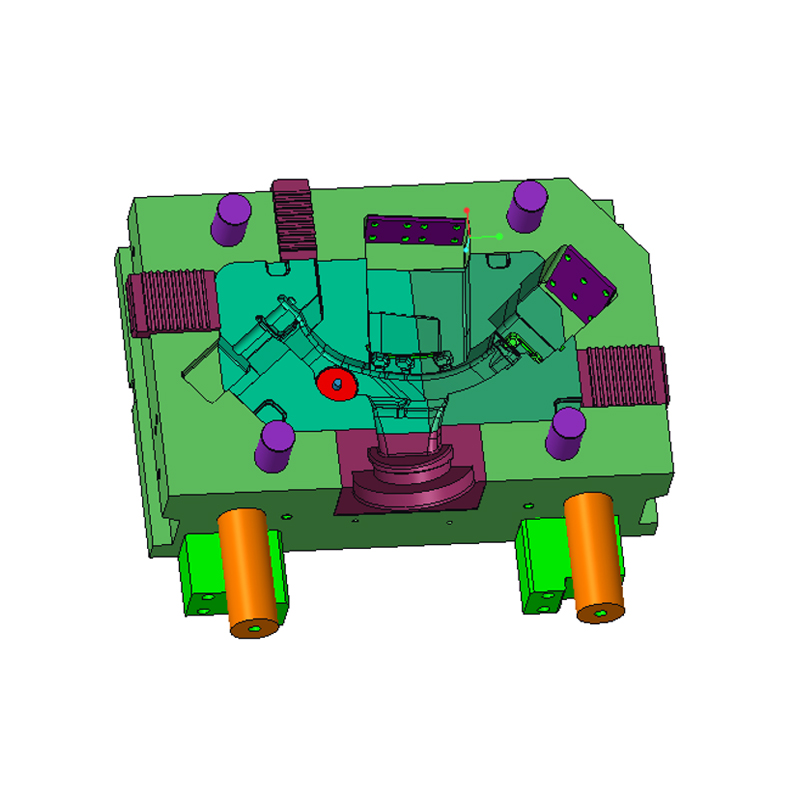
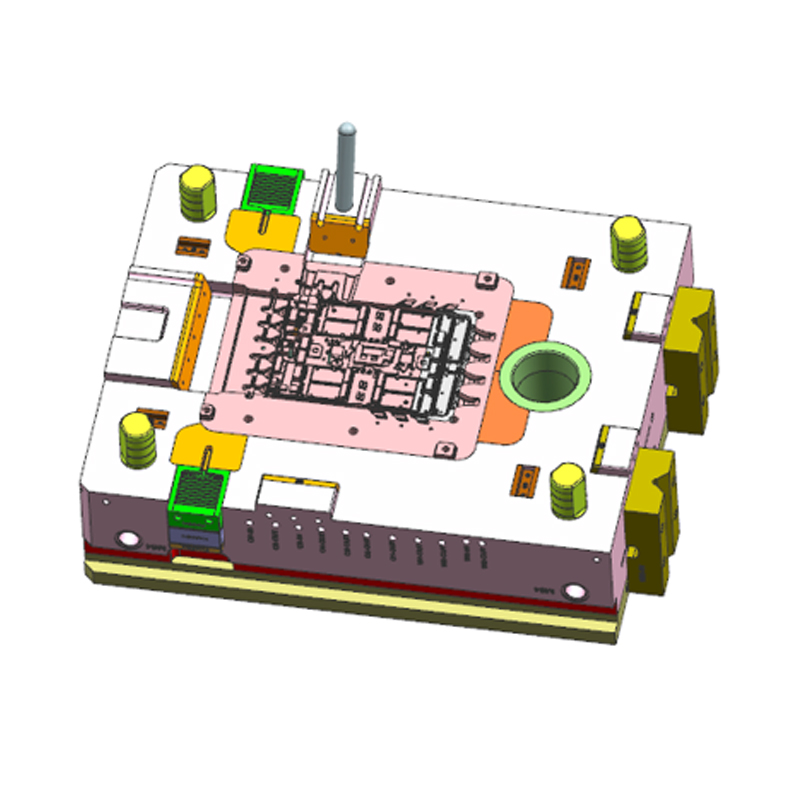
Dit is een van de redenen waarom het toepassingsbereik van spuitgietmatrijzen blijft uitbreiden. Elke nieuwe toepassing legt nieuwe beperkingen op aan poorten, thermisch beheer en ventilatie. Een batterijcompartimentplaat is bijvoorbeeld een breed, vlak gietstuk met dunne wanden. Het vereist een injectieprofiel met lage vulsnelheid om gasporositeit te voorkomen en een zorgvuldig uitgebalanceerd vulpatroon om een vlak deel te verkrijgen. Een matrijzenmaker die al geproduceerd heeft een gegoten aluminium batterijcompartimentplaat met een ontwerp met één mal en twee gaten heeft directe ervaring met die uitdaging.
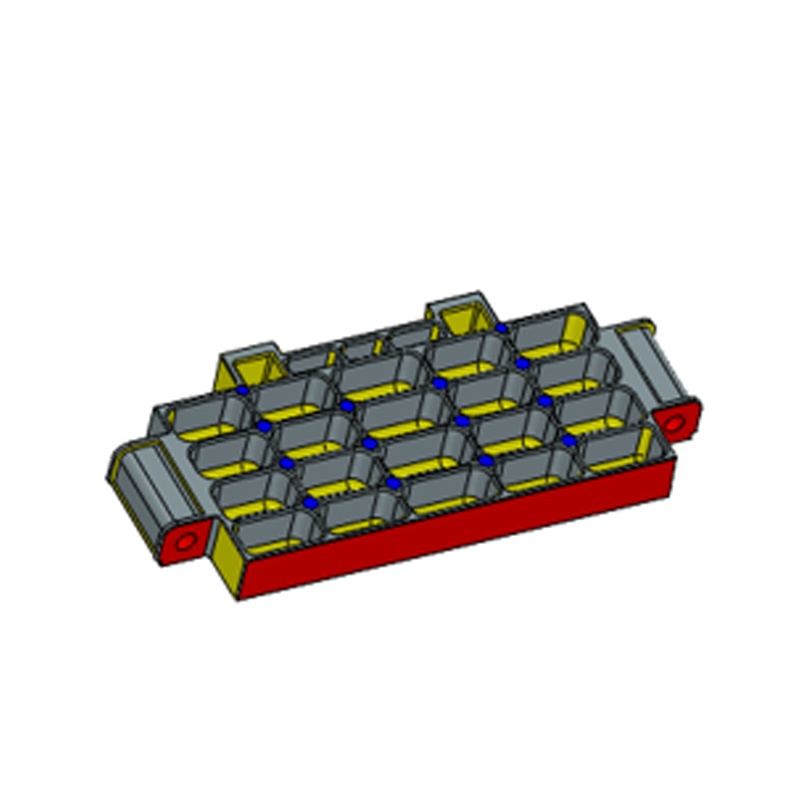 Aangepaste aluminiumlegering spuitgieten batterijcompartimentplaat Eén mal Twee gaten F Ningbo NKT Tooling Co., Ltd. is China aluminiumlegering spuitgieten batterijcompartiment plaat één mal twee gaten fabrikanten en aangepaste fa ... Bekijk Product →
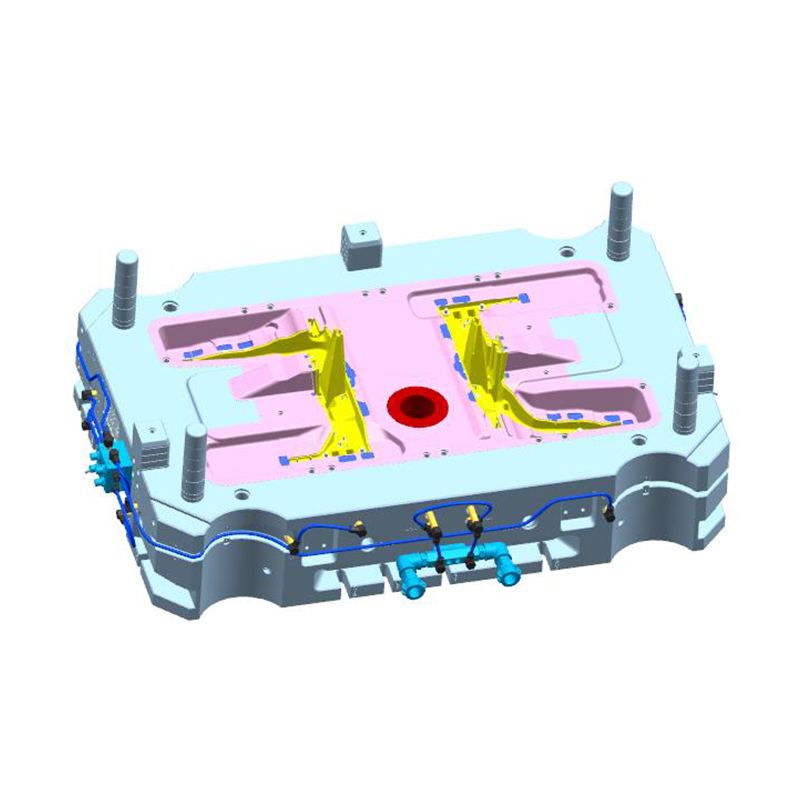
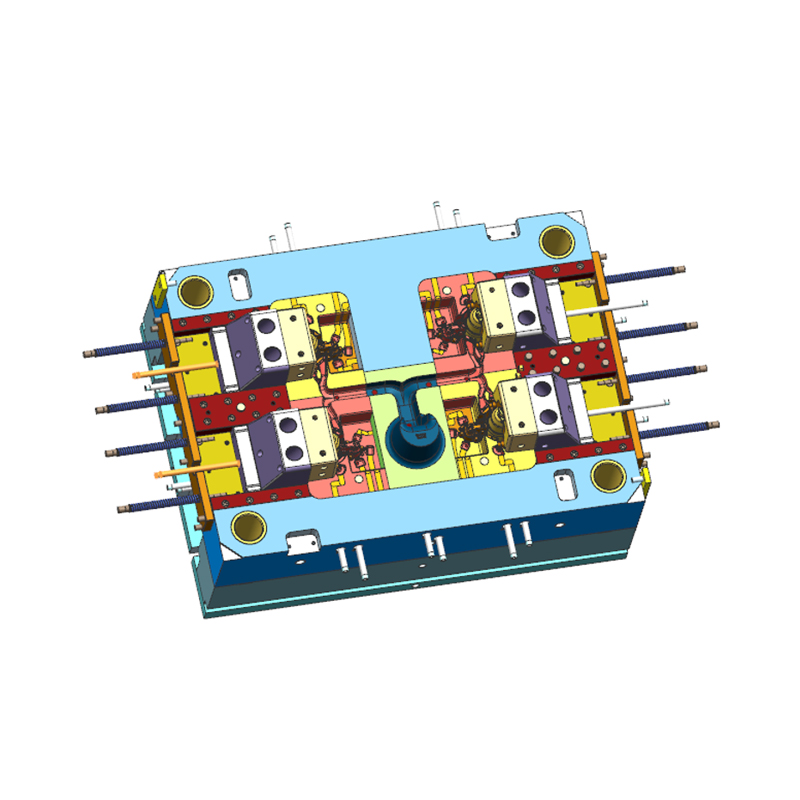
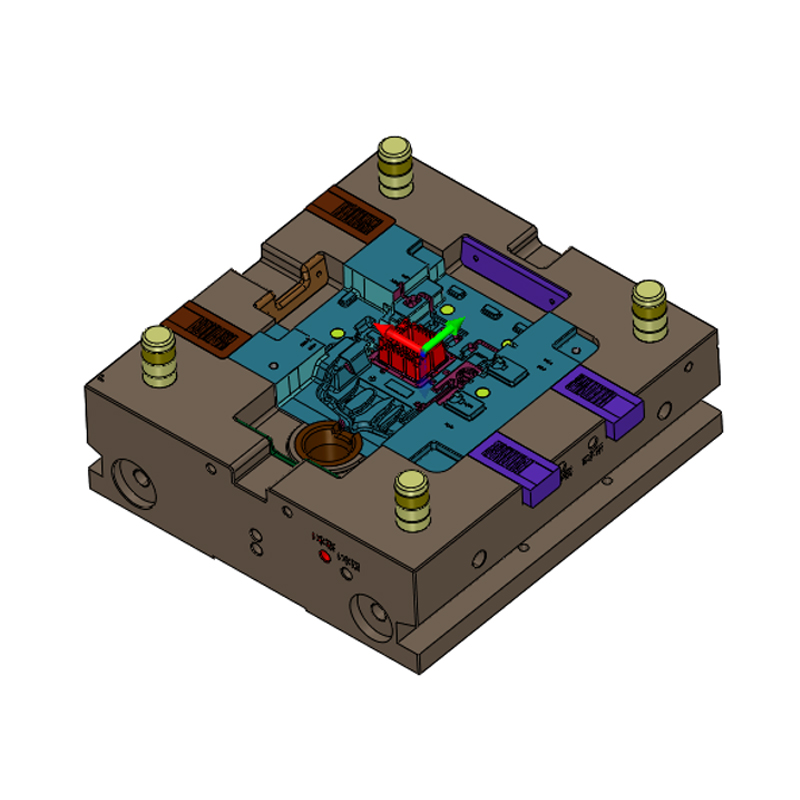
Aandrijfmotorbehuizingen vertegenwoordigen een andere veeleisende categorie. Ze zijn groot, liggen vaak dicht bij de maximale omhulling van de spuitgietmachine, en ze moeten drukdicht zijn om de olie of het water dat door interne kanalen stroomt tegen te houden. De koelwatermantel, die het buitenste cilindrische oppervlak van de stator omringt, wordt vaak gegoten met behulp van een opvouwbare kern of een complex stel schuiven. De matrijzenmaker moet de kernkoeling zorgvuldig controleren. Voor het verpakken van het gereedschap is een machine met hoge sluitkracht van bijvoorbeeld 2200 ton nodig. De 2200 t aluminium gegoten motorbehuizingsmal is een voorbeeld van gereedschap dat voor die schaal is ontworpen, met schuifmechanismen en dimensionale controle om te voldoen aan de interface-eisen van een elektrische machine.
 Aangepaste 2200T aluminium spuitgietmotorhuisfabriek, fabrikanten - N Ningbo NKT Tooling Co., Ltd. is China 2200T aluminium spuitgietmotorhuisfabrikanten en aangepaste fabriek, details: De 2200T ... Bekijk Product →
De les voor een koper is eenvoudig. Als iemand vraagt "waar kan ik aluminium gietvormen vinden", vraagt hij meestal naar een stuk gereedschap dat in de productielijn terechtkomt en daar jarenlang blijft staan. De juiste bron is een fabrikant met toepassingsspecifieke referenties, en het juiste moment om te praten is wanneer u de functie van uw onderdeel kunt beschrijven, en niet alleen de vorm van uw onderdeel.
In de jaren dat ik klanten heb geholpen bij het beoordelen van matrijsleveranciers, heb ik gezien dat de meeste gereedschapsproblemen niet worden veroorzaakt door bewerkingsfouten. Ze worden veroorzaakt door beslissingen die zijn genomen lang voordat de eerste staallaag werd doorgesneden. Dit zijn de terugkerende fouten.
Een matrijs is een meerjarig productiemiddel. Een goedkope matrijs die veel afval, langzame cycli en voortijdige matrijsfouten produceert, zal meer kosten dan de besparingen. Vergelijk offertes altijd met een gedetailleerde specificatie: de kwaliteit van het vormstaal, het aantal holtes, de verwachte levensduur van de matrijs, de inbegrepen proefdiensten en het leveringsschema.
Wanneer de matrijzenmaker aanbeveelt om de wanddikte te wijzigen of een scheidingslijn te verplaatsen, gaan sommige kopers ervan uit dat de leverancier eenvoudigweg probeert kosten te besparen. In feite is DFM-feedback de manier waarop de gereedschapmaker uw gietstuk beschermt tegen defecten die later aan het licht zouden komen. Vraag naar de technische onderbouwing en weeg deze af met uw eigen team.
Een 3D-model alleen definieert geen volledige vormvereiste. Tolerantieblokken, GD- en T-referenties, oppervlakteruwheidswaarden, vlamgrenzen en toegestane porositeitsklassen moeten in de technische overeenkomst worden gedocumenteerd. De leverancier kan alleen aan uw verwachtingen voldoen als deze op papier staan.
Koeling is het meest onderschatte onderdeel van een spuitgietmatrijs. Een goed koelcircuit verkort de cyclustijd en houdt lokale krimp onder controle; een slechte creëert hotspots en gedeeltelijke vervorming. Vraag de leverancier hoe zij de koeling voor uw specifieke gietstuk plannen.
Bijna elke nieuwe matrijs heeft minimaal twee proefrondes nodig. De eerste proef verifieert de poort, de tweede verfijnt het proces. Kopers die slechts één proefperiode plannen, zijn verrast als het project de deadline overschrijdt. Neem vanaf het begin de proefdoorlooptijd op in uw projectplan.
Handelsbedrijven presenteren zich soms als fabrikanten. Als er tijdens de goedkeuring een probleem is met uw matrijs, wilt u rechtstreeks praten met de mensen die de caviteit hebben bewerkt en de proef hebben uitgevoerd. Controleer het fabrieksadres, de registratie en de fysieke activa voordat u zich vastlegt.
Waar vind je aluminium gietvormen? Het antwoord is in praktische termen dit: zoek een gespecialiseerde fabrikant van spuitgietgereedschap met interne engineering, een werkende fabriek, kwaliteitsprocessen en relevante ervaring met het gieten van aluminium onderdelen. Stuur hen uw onderdeelgegevens en uw productievereisten, niet alleen een prijsaanvraag. Luister naar hun DFM-analyse. Bezoek hun werking of vraag een grondige virtuele walkthrough aan. Vergelijk dan de volledige technische voorstellen, niet alleen de totaalprijs.
Een professionele matrijzenbouwer zal vragen stellen over de functie van het onderdeel, de legering, het productievolume, de beschikbare machinecapaciteit en de kwaliteitseisen voordat hij een prijs afspreekt. Wanneer u deze vragen ontvangt, weet u dat u met een ingenieur spreekt en niet met een makelaar. Dat is precies het soort leverancier dat een matrijs levert die duizenden en tienduizenden consistente aluminium gietstukken kan produceren.
Het zoeken kost tijd. Het vereist verschillende gesprekken en wat geduld tijdens de technische beoordeling. Maar de matrijs die u vandaag selecteert, zal uw productie-efficiëntie, onderdeelkwaliteit en programmamarges voor de komende jaren bepalen. De moeite nemen om de juiste fabrikant van aluminium gietvormen te vinden, is een van de investeringen met het hoogste rendement die u in een gietprogramma kunt doen.
Wangshan Road, Jiangbei-district, Ningbo, Zhejiang, China
86-135-64796935
Auteursrecht © Ningbo NKT Tooling Co., Ltd. Alle rechten voorbehouden.

